English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Glühträger für Drahtwickler: Typen, Auswahl- und Wartungsanleitung
Ein Drahtseilverarbeiter in Südostasien hat kürzlich fast 30 Prozent einer geglühten Charge aussortiert, weil die Spulen zusammengeklebt waren und die äußeren Schichten irreparable Kratzer aufwiesen. Das Ofenprofil stimmte, die Schutzatmosphäre war stabil und die Zykluszeit entsprach der Materialspezifikation. Die Fehler waren nicht auf die Wärmebehandlung selbst zurückzuführen. Sie stammten von den Glühträgern für Drahtwickler, die die Spulen während des Zyklus hielten.
Glühwagen für Drahtwickler sind keine passiven Boxen, die lediglich Spulen in den Ofen transportieren. Sie steuern, wie viel Kontakt die Drahtoberfläche mit Stahlkonstruktionen hat, wie frei die Ofenatmosphäre zwischen den Schichten zirkuliert, wie gleichmäßig der Stapel das Gewicht verteilt und wie stark die Kanten der Spulen beim Be- und Entladen mechanisch beansprucht werden. Beim Chargenglühen ist das Trägerdesign eine der direktesten Variablen, die eine Anlage ändern kann, um Klebe- und Kratzfehler zu beseitigen, ohne die Ofeneinstellungen zu ändern.
In diesem Artikel wird erklärt, was Glühträger sind, warum sie die häufigsten Fehler beim Chargenglühen verursachen oder beheben, welche Trägertypen und Materialien verfügbar sind und wie man Träger auswählt, integriert und wartet, damit sie über Jahre hinweg eine gleichbleibende Leistung erbringen. Darüber hinaus werden Transportentscheidungen mit der breiteren Drahtverarbeitungslinie verknüpft, einschließlich Wickel-, Haspel- und Drahtseil-Endglühanlagen.
Seit 1992 stellt unser Unternehmen für Kunden in mehr als einem Dutzend Ländern Drahtseilverarbeitungsgeräte her, darunter Glühmaschinen für Stahldrahtseile, Aufrollmaschinen, hydraulische Pressmaschinen und passendes Zubehör. Die Leitlinien in diesem Artikel spiegeln die Feldmuster wider, die wir beobachtet haben, wenn Verarbeiter ihre Coil-Glühlinien mit Endglüh- und Endbearbeitungsvorgängen kombinieren.
Glühträger für Drahtwickler: Definition und Rolle beim Chargenglühen
Ein Glühträger ist ein wiederverwendbarer Korb, eine wiederverwendbare Wanne, ein wiederverwendbarer Rahmen oder eine Vorrichtung, die Drahtspulen während des Chargenglühens trägt. Es hält die Spulengeometrie intakt, trennt benachbarte Schichten, sodass die Drahtoberflächen nicht miteinander verschweißen, ermöglicht, dass Ofenatmosphäre und Wärme jede Windung erreichen, und macht den Stapel mechanisch stabil, sodass er ohne Verschiebung mit einem Kran, einem Schieber oder einer Beschickungsmaschine angehoben werden kann.
Bei einem typischen Chargenglühvorgang wird Draht auf eine Haspel gewickelt, auf einen Träger abgesenkt und zwei, drei oder vier Träger hoch in einem Haubenofen oder Kastenofen gestapelt. Der Ofen wird verschlossen, mit Stickstoff oder Wasserstoff gespült, auf die Glühtemperatur erhitzt, für die erforderliche Haltezeit gehalten und dann kontrolliert abgekühlt. Jede Phase dieses Zyklus übt Kräfte auf den Draht aus, die der Träger bewältigen muss.
Der direkte Kontakt zwischen Spulenlagen ist das zentrale Problem. Bei Glühtemperaturen können sich saubere Stahloberflächen durch Diffusion verbinden, insbesondere unter dem Druckdruck gestapelter Coils. Ein gut konzipierter Träger reduziert die Kontaktfläche, führt Trennelemente wie Lochplatten oder Drahtgeflecht ein und verteilt das Eigengewicht des Stapels so, dass keine einzelne Schicht eine übermäßige lokale Belastung trägt.
Träger beeinflussen auch die Zirkulation der Atmosphäre. Beim Wasserstoff-Kugelglühen beispielsweise muss das Gas durch den Spulenstapel strömen und Verunreinigungen von der Oberfläche entfernen. Ein Träger mit einer geringen offenen Fläche blockiert den Fluss, verlängert die Zykluszeit und führt zu lokalen Schwankungen im Oxidzustand. Ein Träger mit großzügiger Perforation, steifer Geometrie und sorgfältig platzierten Stützen verleiht der Atmosphäre einen vorhersehbaren Weg um und durch die Spulen.
Schließlich ist der Träger ein wiederverwendbares Werkzeug. Es muss Hunderte von Zyklen des Erhitzens, Abkühlens und der mechanischen Handhabung überstehen, ohne sich zu verformen. Diese Anforderung bestimmt die Wahl der Baumethode und des Materials, die später in diesem Leitfaden untersucht werden.
Verwandte Lektüre
Klebe- und Kratzfehler: Warum das Trägerdesign über die Spulenqualität entscheidet
Beim Kleben handelt es sich um das Verschmelzen benachbarter Drahtoberflächen an lokalisierten Kontaktpunkten. Unter Kratzern versteht man den mechanischen Abrieb der Drahtoberfläche, wenn sich die Schichten beim Erhitzen, Abkühlen oder bei der Handhabung im Ofen relativ zueinander verschieben. Beide Mängel gehören zu den am häufigsten gemeldeten Qualitätsproblemen beim Chargenglühen von Stahldrähten und -stangen. Das Ziel vieler Neukonstruktionen von Glühträgern besteht genau darin, diese beiden Mängel zu verhindern.
Die unten besprochenen Daten stammen aus Fehleraufzeichnungen, die in mehreren Chargenglühvorgängen gesammelt wurden, bei denen Stahldraht mit mittlerem Kohlenstoffgehalt auf stapelbaren Trägern verarbeitet wurde. Obwohl jede Anlage ihre eigene Mischung aus Ofenzustand, Atmosphärenqualität und Materialqualität aufweist, folgt die Verteilung der Fehlerursachen bemerkenswert konsistenten Mustern. In mehr als 60 Prozent der gemeldeten Fälle lag die Ursache eher beim Transportunternehmen als bei der Ofensteuerung. Wir haben die Berichte in fünf Kategorien der Fehlerursache eingeteilt, damit die Bearbeitungsteams sehen können, wo Verbesserungen der Spediteure den größten Einfluss haben. Die folgende Tabelle zeigt, wie Fehlerursachen zugeordnet wurden, bevor die Anlagen ihre Glühträger optimierten.
Vier von fünf Fehlerkategorien in der Tabelle stehen in direktem Zusammenhang mit der Gestaltung oder dem Zustand des Trägers. Mit 42 Prozent der gemeldeten Defekte war das Verkleben zwischen benachbarten Spulenlagen der größte Anteil; Dies geschieht, wenn der Kontaktdruck und die Temperatur hoch genug sind, damit die Diffusionsbindung beginnt. Träger mit flachen, durchgehenden Oberflächen verleihen dem Draht weniger Kontaktpunkte, aber größere Kontaktflächen, was paradoxerweise die Gefahr des Festklebens erhöht, da jeder Kontaktpunkt einen hohen lokalen Druck ausübt. Perforierte Träger mit schmalen Stützrippen reduzieren die Kontaktfläche drastisch und zeigen die schnellste Verbesserung bei klebebedingtem Ausschuss. Kratzer machten 26 Prozent aus, und in den meisten Fällen war die Ursache eine raue Trägeroberfläche, verschweißte Grate oder eine deformierte Stützstange, die beim Ausdehnen und Zusammenziehen des Stapels am Draht rieb. Eine Spulenverformung von 14 Prozent ist typischerweise auf Überstapelung oder die Verwendung von Trägern mit unebenen horizontalen Oberflächen zurückzuführen. Eine Verfärbung bei 11 Prozent wird normalerweise durch einen blockierten Gasfluss verursacht, der ein weiterer trägerbezogener Faktor ist, da die offene Fläche des Trägers bestimmt, wie viel Atmosphäre die Mitte der Spule erreicht. Die restlichen 7 Prozent der Mängel waren auf Handhabungsschäden beim Transfer zwischen Haspel, Träger und Ofen zurückzuführen, bei denen es sich wiederum um ein Problem mit der Geometrie des Trägers und der Kompatibilität der Vorrichtung handelt. In der Praxis bedeutet dies, dass eine Anlage die Gesamtzahl der Glühfehler um mehr als die Hälfte reduzieren könnte, indem sie einfach einen festen Träger durch einen ordnungsgemäß belüfteten Korb mit geringem Kontakt und derselben Grundfläche ersetzt. Die Verbesserung ist nicht spekulativ; Mehrere Verarbeiter, mit denen wir zusammenarbeiten, haben nur den Träger geändert und das gleiche Ofenprogramm beibehalten, und ihre Ausschussausschüsse sind um eine Größenordnung gesunken. Die wichtige Nuance besteht darin, dass das Trägerdesign zur Spulenbreite, zum Spulenaußendurchmesser und zur Stapelhöhe der jeweiligen Linie passen muss. Ein Träger, der für feinen Draht gut geeignet ist, kann für schwere Stangen völlig falsch sein. Wenn eine Anlage daher einen plötzlichen Anstieg von Kratzfehlern meldet, sollte die erste Inspektion die Trägeroberflächen und nicht die Ofentemperaturen betreffen. Die regelmäßige Messung der Ebenheit des Trägers und des Zustands der Kontaktkanten gehört zur gleichen Qualitätskontrollroutine wie die Kalibrierung von Ofenthermoelementen.
Gängige Arten von Glühträgern für Drahtspulen
Fünf grundlegende Trägerkonstruktionen decken die meisten Chargenglühanwendungen in der Drahtindustrie ab. Die Auswahl hängt von der Spulengröße, dem Gewicht, der Glühtemperatur, den Atmosphärenanforderungen und der bereits in der Anlage installierten Handhabungsausrüstung ab. Die folgende Tabelle fasst die Hauptmerkmale jedes Designs zusammen.
| Trägertyp | Bau | Belüftung | Tragfähigkeit | Am besten geeignet für |
|---|---|---|---|---|
| Träger aus perforiertem Stahlblech | Flache Platte mit Rund- oder Langlöchern, verschweißten Kanten, Versteifungsrippen | 30-40 % offene Fläche | Mittel bis hoch | Universelles Coilglühen mit moderaten Stapelhöhen |
| Korb aus geschweißtem Drahtgeflecht | Gitterboden und Seitenwände, geschweißter Drahtrahmen, optionale Hebeösen | 50-60 % offene Fläche | Niedrig bis mittel | Feiner Draht, Blankglühen, wo der Zugang zur Atmosphäre von entscheidender Bedeutung ist |
| Stapelbarer Gussrahmenträger | Rost aus Gusseisen oder hitzebeständigem Stahlguss mit integrierten Stapelpfosten | 40-50 % offene Fläche | Hoch | Schwere Stabspulen, lange Lebensdauer, hohe Temperaturzyklen |
| Segmentierter erweiterbarer Träger | Verstellbare Segmente, die um den Innendurchmesser der Spule herum arretieren | Hängt vom Segmentabstand ab | Mittel | Mehrere Spulengrößen mit einer Halterung |
| Maßgeschneiderter Vorrichtungsträger | Hergestellt nach Spuleninnendurchmesser, Außendurchmesser und Ofenabmessungen | Benutzerdefiniert | Benutzerdefiniert | Spezielle Spulengeometrien und automatisierte Beladesysteme |
Am gebräuchlichsten sind perforierte Stahlplattenträger, da sie niedrige Herstellungskosten mit guter struktureller Festigkeit kombinieren. Der offene Bereich wird durch runde Löcher oder Schlitzöffnungen erreicht, die normalerweise so beabstandet sind, dass die Platte genügend Steifigkeit behält, um ein Durchhängen zwischen den Stützen zu verhindern. Diese Träger sind ein sinnvoller Ausgangspunkt für Drähte über 3 mm Durchmesser, bei denen das Spulengewicht von erheblicher Bedeutung ist.
Geschweißte Drahtgeflechtkörbe bieten die höchste Belüftung und die kleinste Kontaktfläche, wodurch sie sich hervorragend zum Blankglühen und für feine Drähte eignen, die leicht zerkratzen. Ihr größter Schwachpunkt ist die begrenzte Belastbarkeit: Gitterböden können sich unter schweren Stapeln ausbeulen, daher werden sie meist mit einem umlaufenden Rahmen und einem zentralen Stützring gebaut. Außerdem müssen sie häufiger überprüft werden, da sich einzelne Drahtkreuzungen nach vielen thermischen Zyklen lockern können.
Stapelbare Gussrahmenträger sind die Schwerlastvariante. Die Gussstruktur behält ihre Form bei hohen Temperaturen besser als geschweißte Konstruktionen und das Gittermuster sorgt für gleichmäßigen Halt und Belüftung. Sie sind anfangs teurer, aber in Anlagen mit hoher Tonnage senkt die längere Lebensdauer in der Regel die Kosten pro Glühzyklus.
Segmentierte und kundenspezifische Spediteure dienen engeren Zwecken. Segmentierte Träger sind praktisch für Anlagen, die ein breites Spektrum an Spulendurchmessern verarbeiten, da dieselbe Basis angepasst werden kann, anstatt für jede Größe einen separaten Träger zu kaufen. Sondervorrichtungen sind dann gerechtfertigt, wenn der Glühofen ungewöhnliche Abmessungen hat oder wenn eine automatisierte Beschickungsmaschine eine präzise Trägergeometrie erfordert.
| Anwendungsszenarien
| Auswahlschwerpunkt
|
Glühen von Trägermaterialien: Eigenschaften, Temperaturen und Wirtschaftlichkeit
Die Materialauswahl bestimmt, wie lange ein Träger seine Form behält, wie viel Zunder auf den Draht fällt und wie viel der Träger pro Glühzyklus kostet. Die folgende Tabelle vergleicht die fünf Materialfamilien, die von Trägerherstellern und -lieferanten am häufigsten verwendet werden.
| Material | Maximale Dauertemperatur | Oxidationsverhalten | Relative Kosten | Erwartete Lebensdauer |
|---|---|---|---|---|
| Kohlenstoffstahl (Q235 / A36) | 550–600 °C | Ab 550 °C lagert es sich schnell ab | Niedrig | 2–4 Jahre im Tieftemperaturbetrieb |
| Niedrig-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680–720 °C | Mäßige Ablagerungen, Bildung einer schützenden Oxidschicht | Mittel | 4-6 Jahre |
| Edelstahl 304 | 800-850°C | Gute Oxidationsbeständigkeit, moderate Kosten | Mittel-high | 6-8 Jahre |
| Edelstahl 310S / 309 | 1000–1050 °C | Hervorragende Oxidationsbeständigkeit bei hohen Temperaturen | Hoch | 8-12 Jahre |
| Hitzebeständiger Stahlguss (Ni-Cr-Basis) | 900-1000°C | Ausgezeichnete Gussstruktur, beständig gegen Kriechen | Hoch | 8-12 Jahre |
Kohlenstoffstahl ist attraktiv, wenn der Glühzyklus unter 600 °C bleibt. Unter diesen Bedingungen bietet es ausreichende Festigkeit und Steifigkeit zu einem niedrigen Anschaffungspreis. Das Problem beginnt, wenn Anlagen die Zyklustemperatur erhöhen oder die Einweichzeit verlängern, da durch schnelle Ablagerungen der Materialquerschnitt entfernt wird und die Ablagerungen auf dem Draht abblättern, was zu Oberflächenflecken führt, die nach dem Ziehen sichtbar werden.
Eine gängige Weiterentwicklung sind niedriglegierte hitzebeständige Stähle. Sie kosten etwa 30 bis 40 Prozent mehr als normaler Kohlenstoffstahl, halten aber im gleichen Einsatz etwa doppelt so lange, was sie im Hinblick auf die Kosten pro Zyklus in der Regel günstiger macht. Sie stellen den empfohlenen Mindestwert für das Chargenglühen über 650 °C dar.
Edelstahlträger, insbesondere der Sorten 304 und 310S, werden bevorzugt, wenn große Packungen feiner Drähte wiederholt geglüht werden und die Oberflächenqualität oberste Priorität hat. Edelstahl bildet nicht den gleichen losen Zunder wie Kohlenstoffstahl, daher ist das Risiko, dass sich Zunderpartikel im Draht festsetzen, viel geringer. Die höheren Materialkosten werden durch geringere Ausschussraten in Blankglühlinien gerechtfertigt.
Hitzebeständige Gussträger sind die Premiumlösung für Vorgänge, bei denen kontinuierliche Hochtemperaturzyklen stattfinden, wie etwa das Glühen von rostfreiem Draht oder Ventilfederdraht. Ihre Gussstruktur ist kriechfester als geschweißte Bleche und die Gitterkonstruktion minimiert Kontaktpunkte. Betriebe, die im Zwei- oder Dreischichtbetrieb laufen, stellen in der Regel fest, dass Gussträger die höhere Anfangsinvestition innerhalb von achtzehn Monaten amortisieren.
Einige Hersteller bieten auch Träger aus aluminiertem Kohlenstoffstahl an. Die Aluminiumbeschichtung bietet einen moderaten Oxidationsschutz bei etwa 600 bis 650 °C und ist kostengünstiger als Edelstahl. Die Beschichtung zersetzt sich allmählich, daher sollten aluminisierte Träger am besten als Einwegoption für leicht belastete Spulen behandelt werden.
So wählen Sie Glühträger für Drahtwickler aus
Die Auswahl beginnt mit Prozessdaten, nicht mit einem Produktkatalog. Bevor Sie einen Hersteller oder Lieferanten kontaktieren, erfassen Sie die folgenden Betriebsparameter für Ihre Linie.
- Spulenaußendurchmesser, Innendurchmesser und Höhe nach dem Aufwickeln auf der Haspel
- Coilgewicht und das maximale Gesamtgewicht eines voll beladenen Stapels
- Glühtemperatur, Haltezeit und Zusammensetzung der Ofenatmosphäre
- Innenabmessungen des Ofens und Beschickungsmethode (Kran, Schieber oder automatisierter Wagen)
- Erforderliche Gleichmäßigkeit der Erwärmung und akzeptable Temperaturabweichung innerhalb des Stapels
- Handhabungsgeräte und der Transferweg vom Haspel zum Trägergerät zum Ofen
- Anzahl der Produktionsschichten und angestrebte Trägerlebensdauer
- Budget für den Erstkauf im Vergleich zu den langfristigen Kosten pro Glühzyklus
Sobald diese Parameter definiert sind, gehen Sie die Auswahl in einer strukturierten Reihenfolge durch.
- Definieren Sie den Worst-Case-Spulenstapel: die schwerste Spule, die höchste Stapelanordnung und den heißesten Zyklus, den der Träger überstehen muss.
- Berechnen Sie den Kontaktdruck an der unteren Spulenschicht, indem Sie das Stapelgewicht durch die gesamte Kontaktfläche der Stütze dividieren.
- Wählen Sie einen Trägertyp, der die Kontaktfläche begrenzt, gleichzeitig die Spulenkanten stabil hält und ein Teleskopieren verhindert.
- Stellen Sie sicher, dass die offene Fläche des Trägers mit dem Ofenatmosphärensystem und der erforderlichen Gasdurchflussrate übereinstimmt.
- Vergleichen Sie die Materialqualitäten mit der Zyklustemperatur und -atmosphäre und wählen Sie die Qualität mit den niedrigsten Kosten pro Zyklus aus.
- Bestätigen Sie die Handhabungskompatibilität mit vorhandenen Kranhaken, Gabeln oder Lademaschinen.
- Legen Sie mit dem Lieferanten einen Inspektionsplan und eine Ersatzteilstrategie fest, bevor die erste Charge verarbeitet wird.
Wenn Sie Glühträger direkt von einem Hersteller kaufen, prüfen Sie, ob der Lieferant die Träger aus zertifiziertem Stahlbestand produziert, ob er Materialzertifikate vorlegen kann und ob er Ersatzroste, Stützstangen und Stapelpfosten für den späteren Austausch anbietet. Viele Käufer ziehen es vor, Träger von einem einzigen Hersteller zu beziehen, der auch ihre Wickel- und Glühausrüstung liefert, da die Maßtoleranzen und Materialempfehlungen dann über die gesamte Prozesslinie hinweg konsistent bleiben. Wenn Sie in großen Mengen einkaufen, kann eine Großhandelsvereinbarung mit einem renommierten Hersteller die Stückkosten erheblich senken. Denken Sie daran, dass es sich bei einem Träger um ein Verbrauchswerkzeug mit begrenzter Lebensdauer handelt. Bewerten Sie den Kaufpreis als Kosten pro Glühzyklus und nicht als einmaligen Kapitalaufwand.
Integration von Glühträgern mit Drahtwickel- und Glühgeräten
In einer modernen Kabelverarbeitungslinie steht der Träger nicht alleine da. Das Coil kommt von der Drahthaspel, wird auf den Träger übertragen und durchläuft dann den Glühofen. Der Haspel bestimmt die Spulenabmessungen, die Wickelspannung und die Oberflächenbeschaffenheit des Drahtes beim Auflegen auf den Träger. Wenn der Haspel lose oder ineinander verschiebbare Spulen erzeugt, kann der Spediteur dies nicht korrigieren; Wenn der Träger scharfe Kanten aufweist, wird auch eine perfekt gewickelte Spule zerkratzt.
Der wichtigste Integrationspunkt ist die maßliche Übereinstimmung zwischen dem Spuleninnendurchmesser und dem Trägerträgerdurchmesser. Eine Spule mit einem Innendurchmesser von 500 mm sollte auf einer Unterlage sitzen, die sie an der Innenbohrung hält, ohne gegen die Außenwindungen zu drücken. Der Träger sollte so konstruiert sein, dass die Spule über mindestens zwei Ringe getragen wird, sodass die Atmosphäre während des gesamten Zyklus durch die Bohrung strömen kann.
Am Ende des Glühschritts führen Drahtseilverarbeiter häufig zusätzliche Endbearbeitungsvorgänge wie Schneiden, Schmelzen und Verjüngen durch. In unserem Produktsortiment vereint die RDQ1011-Drahtseil-Glüh- und Konusmaschine die Schritte des Glühens und der Endenformung in einem Arbeitsgang und erzeugt so ein kompaktes, konisches Ende, das sich nicht auflöst.
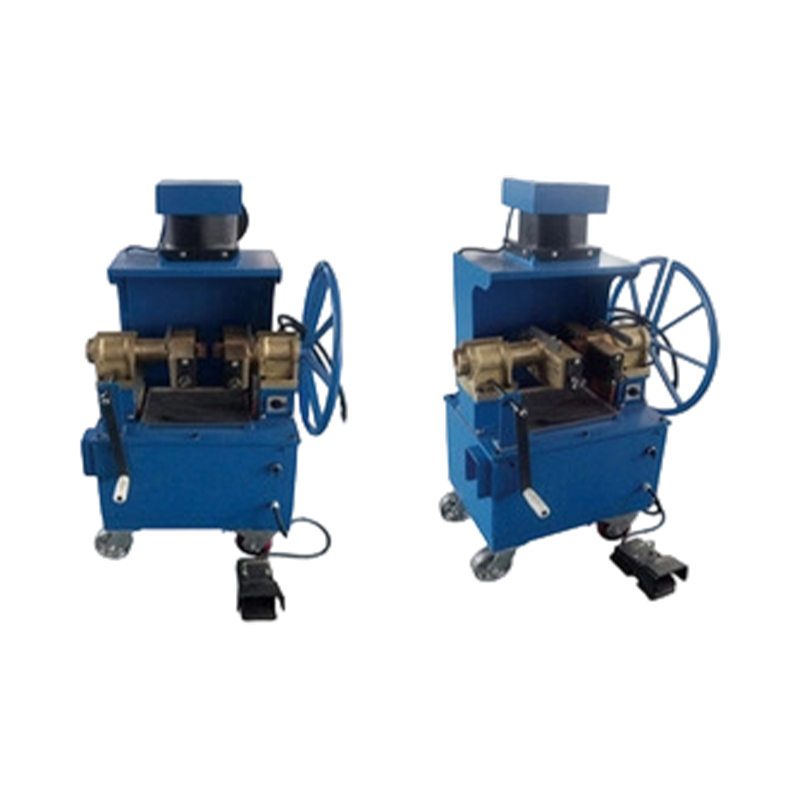 RDQ-1011 Drahtseil-Glüh- und Konizitätsmaschine Diese Maschine kombiniert Glühen und Endenformen in einem Schritt und erzeugt so kompakte, sich nicht auflösende konische Enden. Es eignet sich für Aufzugs-, Bergwerks- und Kranseile und ist einfach zu bedienen und verbraucht wenig Strom. Produkt anzeigen →
Auf der Aufwickelseite ermöglicht die Drahtseilaufrollmaschine XT1600 das kontrollierte Aufwickeln des Drahtseils auf Rollen oder Spulen mit einstellbarer Spannung, sodass die Spule die Aufwickelmaschine in einer sauberen, stabilen Form verlässt und ohne Kantenbeschädigung auf den Träger übertragen werden kann.
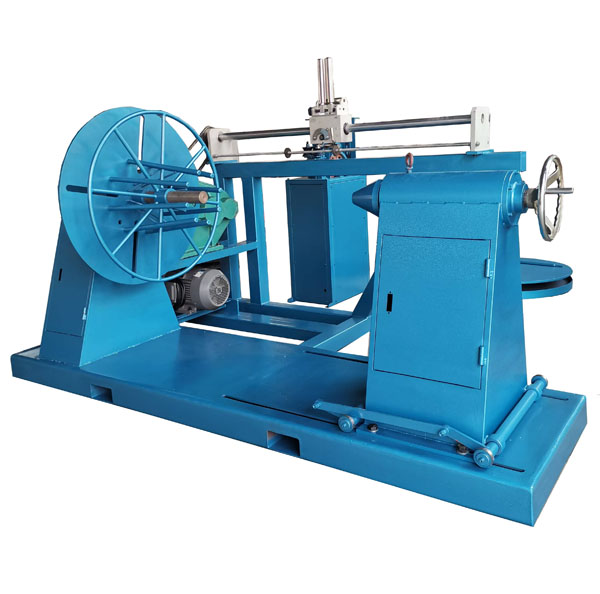 XT-1600 Drahtseil-Wickelmaschine Diese Maschine wurde für das kontrollierte Aufwickeln von Drahtseilen auf Rollen mit einstellbarer Spannung entwickelt und gewährleistet saubere, stabile Spulen für eine sichere Übertragung. Es verfügt über ein hohes Drehmoment, eine stufenlose Geschwindigkeitsregulierung und eine präzise Längenmessung. Produkt anzeigen →
Wenn das Produktionsprogramm das separate Glühen bestimmter Drahtseilenden ohne erneutes Erhitzen des gesamten Coils umfasst, bietet die Stahldrahtseil-Glühmaschine RDQ1010 dem Bediener einen eigenen Arbeitsplatz für diese Aufgabe, was den Energieverbrauch des Ofens senkt und die Prozesskette verkürzt.
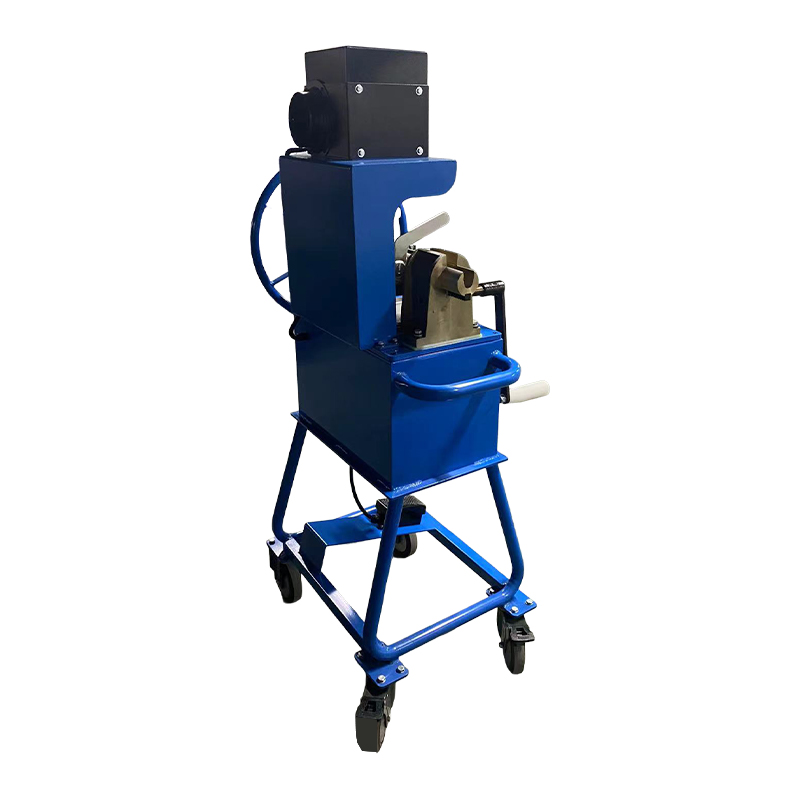 RDQ-1010 Stahldrahtseil-Glühmaschine Dieser spezielle Glüharbeitsplatz verarbeitet bestimmte Drahtseilenden, ohne die gesamte Spule erneut zu erhitzen, wodurch der Energieverbrauch des Ofens reduziert und die Prozesskette verkürzt wird. Es verarbeitet mehrere Seildimensionen ohne Teileaustausch. Produkt anzeigen →
Durch die Abstimmung der Trägerauswahl auf die Haspelleistung und die Endbearbeitungsausrüstung sorgt ein Verarbeiter für einen kontinuierlichen Materialfluss: stabile Coils, sichere Übergabe, gleichmäßiges Glühen und konsistente Endgeometrie. Dieser Ablauf verbessert nicht nur die Qualität, sondern auch die Arbeitseffizienz, da die Bediener weniger Zeit mit der Reparatur von Kantenschäden und dem Neusetzen von Spulen verbringen.
Verwandte Lektüre
Wartung und Lebensdauer von Glühwagen
Ein gut gebauter Glühwagen kann jahrelang halten, aber nur, wenn das Werk ihn nach einem festen Zeitplan inspiziert und kleine Schäden repariert, bevor sie zu einem Qualitätsproblem werden. Bei vernachlässigten Trägern entstehen scharfe Grate, durchhängende Trägerplatten und starke Kalkablagerungen, die direkt zu Kratzern und Verfärbungen führen.
Die wichtigste Wartungstätigkeit ist die regelmäßige Inspektion aller Oberflächen, die den Draht berühren. Grate und Schweißspritzer müssen sofort plangeschliffen werden. Verformte Stützstäbe sollten vor der nächsten Belastung begradigt oder ausgetauscht werden, da ein verformter Stab die Druckverteilung über den Spulenstapel verändert und die Gefahr des Verklebens erhöht.
| Häufigkeit | Inspektionsgegenstand | Akzeptanzkriterien |
|---|---|---|
| Nach jedem Zyklus | Spulenkontaktflächen für Zunderablagerungen und Grate | Keine Vorsprünge größer als 0,5 mm |
| Monatlich | Ebenheit über die Stützebene | Abweichung über die Trägerbreite weniger als 5 mm |
| Vierteljährlich | Schweißzustand und sichtbare Risse | Keine sichtbaren Risse länger als 10 mm |
| Vor Ofenkampagnen | Materialstärke an stark beanspruchten Stellen | Restdicke mindestens 70 Prozent des Originals |
Die Reinigungsmethoden hängen vom Material ab. Träger aus Kohlenstoffstahl können bei geplanten Ofenstillständen mit einer Drahtbürste oder durch Kugelstrahlen gereinigt werden. Hitzebeständige Träger aus Edelstahl und Guss werden am besten durch sanftes Strahlen oder chemisches Beizen gereinigt, um eine Beschädigung der schützenden Oxidschicht zu vermeiden. Vermeiden Sie, dass Wasser einen heißen Träger abschreckt. Der Thermoschock verformt den Rahmen und verkürzt seine Lebensdauer.
Reparaturarbeiten sollten mit Füllmaterial durchgeführt werden, das zum Trägergrundmetall passt. Durch die Verwendung von gewöhnlichem Weichstahl-Schweißdraht auf einem hitzebeständigen Träger entstehen niedriglegierte Zonen, die schnell oxidieren und zu den ersten Fehlerstellen werden. Ein zuverlässiger Hersteller kann die richtige Reparaturstange liefern und auch die Auflagefläche nachbearbeiten, wenn durch aufgelaufene Reparaturarbeiten Unebenheiten am Träger entstanden sind.
Ein Austausch ist fällig, wenn eine der folgenden Bedingungen auftritt: Materialverdünnung unter 70 Prozent der ursprünglichen Dicke, wiederkehrende Risse in tragenden Schweißnähten, dauerhafte Verformung von mehr als 5 mm entlang der Trägerebene oder Verlust offener Bereiche durch Ablagerungen, die durch Reinigung nicht entfernt werden können. Der Betrieb eines verschlissenen Trägers über diese Grenzen hinaus gefährdet den gesamten Spulenstapel.
FAQ: Glühträger für Drahtwickler
Wozu dient ein Glühträger für Drahtwickler?Es unterstützt und trennt die Drahtspulen während des Chargenglühens, verhindert Anhaften und Verkratzen, ermöglicht die Zirkulation der Ofenatmosphäre um und durch den Spulenstapel und stabilisiert den Stapel für ein sicheres Anheben und Beladen des Ofens. |
Warum kleben Drahtspulen beim Glühen zusammen?Bei Glühtemperatur können sich saubere Stahloberflächen in direktem Kontakt durch Diffusion verbinden. Der Kompressionsdruck von gestapelten Spulen erhöht den Kontaktgrad, daher ist die Reduzierung der Kontaktfläche durch das Trägerdesign die wichtigste Gegenmaßnahme. |
Aus welchem Material sollten Glühträger bestehen?Für Zyklen unter 600 °C ist Kohlenstoffstahl wirtschaftlich. Für höhere Temperaturen werden niedriglegierter hitzebeständiger Stahl, Edelstahl 304 oder 310S oder gegossene hitzebeständige Legierungen bevorzugt. Die Wahl hängt von der Spitzentemperatur des Zyklus, der Atmosphäre und der angestrebten Lebensdauer ab. |
Wie viele Coils können auf einem Glühträger gestapelt werden?Das hängt von der Trägerkonstruktion, dem Coilgewicht und der Ofenhöhe ab. Eine allgemeine Regel besteht darin, die Belastung der unteren Schicht unter der Kriechgrenze sowohl des Drahtes als auch des Trägermaterials zu halten; Bei mittleren Drahtstärken sind vier bis sechs Spulen üblich. |
Wie lange hält ein Glühträger?Gefertigte Träger aus Kohlenstoffstahl halten im Tieftemperaturbetrieb üblicherweise zwei bis vier Jahre, während hitzebeständige Gussträger acht bis zwölf Jahre halten können. Reinigungspraxis und sorgfältiger Umgang sind ebenso wichtig wie die Materialqualität. |
Können Träger eines anderen Anbieters mit einem vorhandenen Ofen verwendet werden?Ja, vorausgesetzt, dass die Grundfläche, die Stapelhöhe, die offene Fläche und die Materialqualität zum Ofen und zum Prozess passen. Ein seriöser Hersteller fragt normalerweise nach der Ofenzeichnung und den Spulenparametern, bevor er Träger herstellt. |
Beeinflussen Glühträger die Zykluszeit?Bezeichnenderweise. Ein Träger mit begrenzter offener Fläche verlangsamt den Atmosphärenaustausch und die Wärmeübertragung, was die Zykluszeit um 10 bis 20 Prozent verlängern kann. Optimierte Träger verringern die Temperaturabweichung innerhalb des Spulenstapels und können den Zyklus verkürzen, ohne die Produktqualität zu gefährden. |
Abschließende Gedanken zu Glühträgern für Drahtwickler
Glühwagen sind die leisen Arbeitspferde der Drahtverarbeitungsanlage. Sie sehen jeden Zyklus, absorbieren jede Temperaturschwankung und tragen das volle Gewicht des Spulenstapels. Dennoch sind sie oft die letzte Komponente, die überprüft wird, wenn die Fehlerquote steigt. Die Erkenntnisse aus der Praxis sind konsistent: Trägergeometrie, Material und Zustand sind der Unterschied zwischen einem stabilen Glühprozess und einem, bei dem intermittierender Ausschuss entsteht.
Wenn Sie einen Träger auswählen, gehen Sie von Ihren eigenen Prozessdaten aus, einschließlich des schwersten Coils, des heißesten Zyklus, der Atmosphärenart und der Transportroute vom Coiler zum Ofen. Ordnen Sie den Trägertyp und das Material diesen Nummern zu, kaufen Sie bei einem Hersteller, der das Material zertifizieren kann, und überprüfen Sie die Träger nach einem festen Zeitplan. Die Kosten für einen gut konzipierten Träger betragen nur einen kleinen Bruchteil des Wertes der Spulen, die er schützt.
Wenn Sie eine Drahtseilverarbeitungslinie betreiben und Geräte zur Vervollständigung der Kette benötigen, einschließlich Aufwickeln, Aufrollen, Glühen, Verjüngen und Pressen, liefert unser Unternehmen Maschinen, die für die Zusammenarbeit mit derselben in diesem Artikel beschriebenen Produktionslogik ausgelegt sind. Sie können die Produktpalette auf dieser Website einsehen oder sich mit Ihren Spulenparametern und Ofenzeichnungen an unser Engineering-Team wenden.
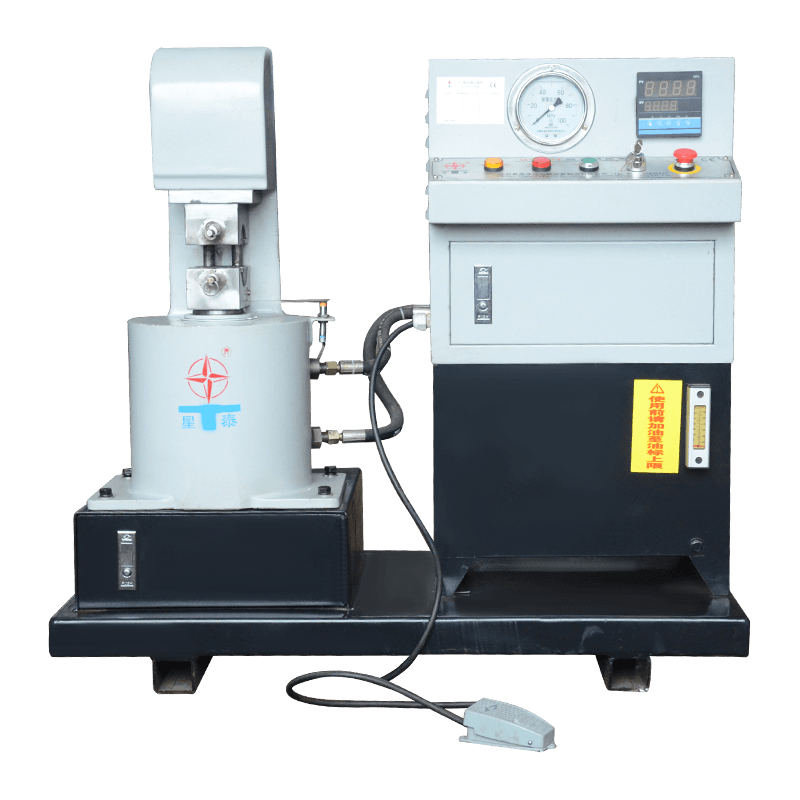
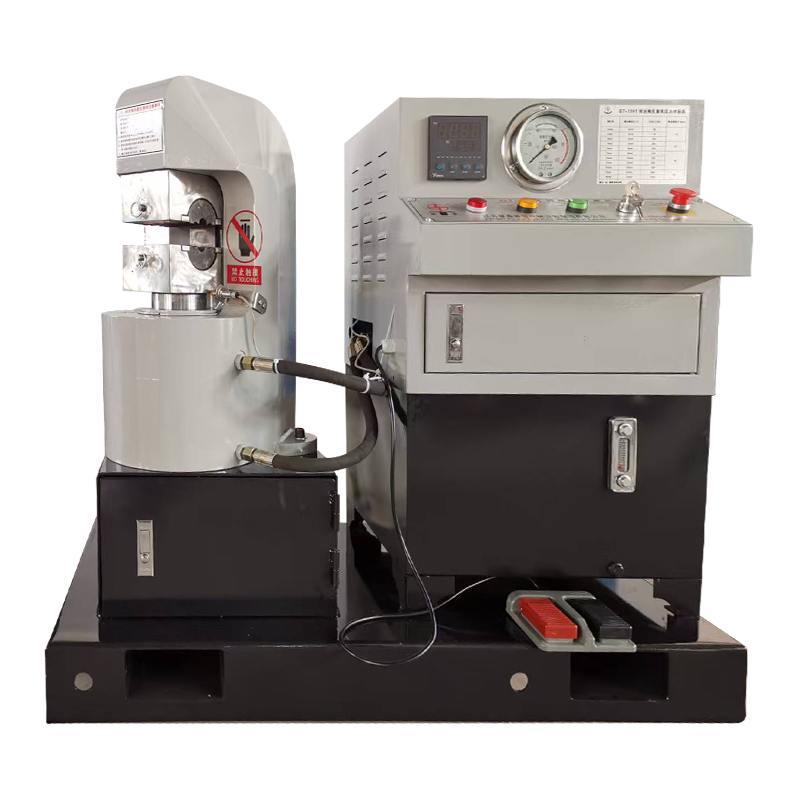
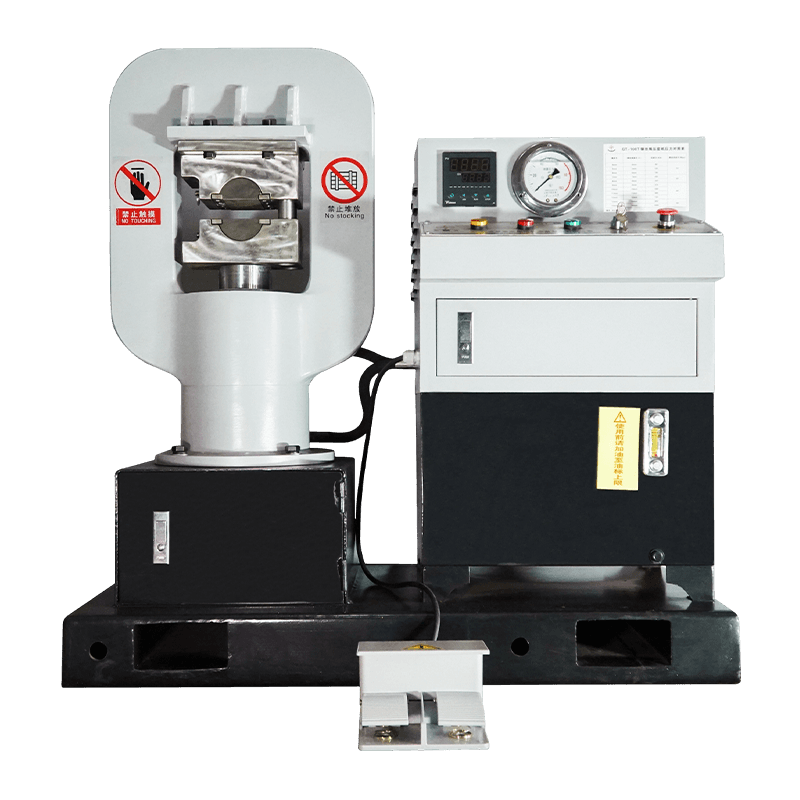
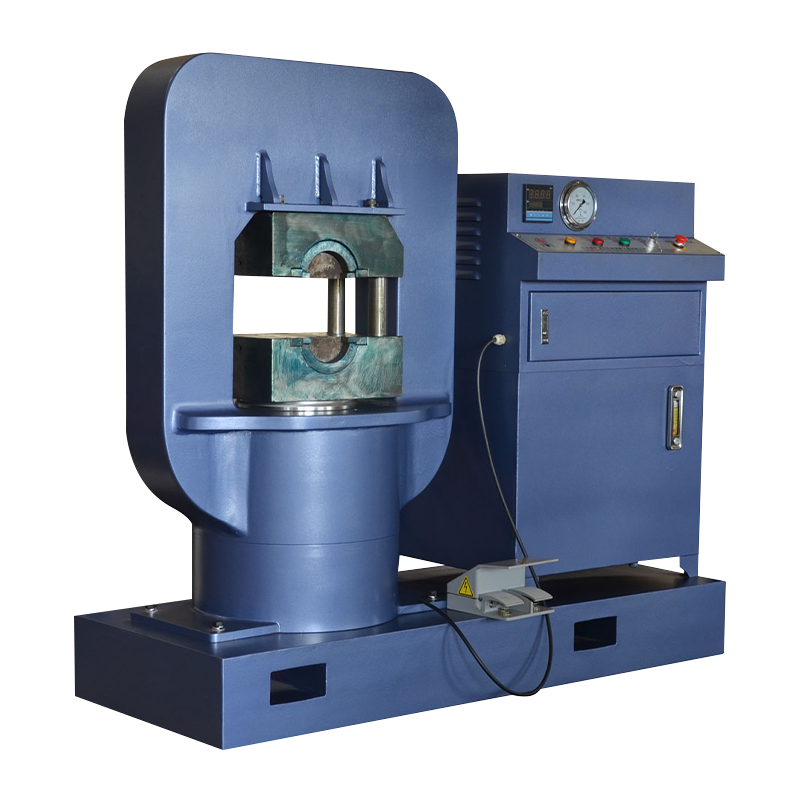
Wenn Sie eine individuelle Hydraulikausrüstung oder eine technische Beratung benötigen, bitte Kontaktieren Sie gerne das Xingtai Sales and Engineering Team.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Nr. 3 Longgang Road, Gaogang Port Street, Stadt Taizhou, China.
Urheberrecht © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Alle Rechte vorbehalten.