 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk

Ablängen von Drahtseilen: Vollständiger Leitfaden zum präzisen Schneiden und Stauchen
Stellen Sie sich eine Werkstatt vor, die gerade einen Auftrag zur Herstellung von 120 identischen Drahtseilschlingen mit einer Länge von jeweils 3,75 Metern und einer gestauchten Aluminiumhülse an einem Ende erhalten hat. Der Bediener stellt eine Trennscheibe auf und misst das erste Seil von Hand. Das zweite Stück ist ein paar Millimeter länger. Der dritte ist wieder kürzer. Bis zum Ende des Laufs liegen zehn Schlingen außerhalb der akzeptablen Längentoleranz. Einige müssen verschrottet werden, und die Verzögerung verzögert die Lieferung. Genau dieses Problem löst ein gut konzipierter Zuschnittprozess.
Beim Ablängen von Drahtseilen bedeutet das Schneiden eines Seils auf eine präzise, wiederholbare Länge und das Vorbereiten seiner Enden für die vorgesehene Endverbindung. Es handelt sich nicht um eine einzelne Aktion; Es handelt sich um eine kontrollierte Abfolge, die das Messen, Schneiden, die Endbearbeitung und in vielen Fällen das Stauchen umfasst. Für Hersteller, Zulieferer und Großhändler von Hebegurten zeigt sich der Unterschied zwischen einer professionellen Zuschnittlinie und einer Zuschneidemaschine häufig in Sicherheitsprotokollen, Ausschussraten und Kundenbeschwerden.
Kernpunkt: Ein wiederholbarer Ablängvorgang ist die Grundlage jeder sicheren und effizienten Drahtseilschlinge.
Was bedeutet „Ablängen“ in der Drahtseilverarbeitung?
„Ablängen“ ist ein Fertigungsbegriff, der verwendet wird, wenn ein Drahtseil von einer Großrolle auf ein bestimmtes Maß, normalerweise mit einer angegebenen Toleranz, zugeschnitten wird. Im Gegensatz zum gewöhnlichen Zuschneiden müssen beim Ablängen identische Teile entstehen, die ohne weitere Anpassung mit Endbeschlägen wie Hülsen, Kauschen oder Ösen versehen werden können. Das Endprodukt kann eine einsträngige Schlinge, ein Brückenseil, ein Schrägseil oder eine Zurrvorrichtung sein.
Gängige Toleranzanforderungen ergeben sich aus Konstruktionszeichnungen oder Beschaffungsspezifikationen. Für viele Hebegurtanwendungen ist eine Toleranz von ±1 % der Schnittlänge typisch. Für kürzere Längen wird häufig eine absolute Toleranz von ±5 mm verwendet. Offshore- und Luft- und Raumfahrtanwendungen erfordern möglicherweise eine noch strengere Kontrolle. Die Schneidmaschine, die Messmethode und die Fähigkeiten des Bedieners haben Einfluss darauf, ob diese Werte eingehalten werden.
Da es sich bei Drahtseilen um verseilte Produkte handelt, wirkt sich der Schneidvorgang auch auf den Zustand des Seils aus. Wenn das Ende rau oder ausgefranst bleibt, kann es eine gestauchte Hülse nicht sauber aufnehmen. Aus diesem Grund ist das professionelle Ablängen mit dem Glühen, Verjüngen, Erwärmen oder Verschweißen der Enden vor dem Anbringen einer Buchse oder Aderendhülse verbunden.
Kernpunkt: Beim Ablängen handelt es sich nicht nur um einen Schneidvorgang; Es bildet die maßliche Grundlage für die gesamte Drahtseilbaugruppe.
Warum präziser Zuschnitt für Sicherheit und Kosten von entscheidender Bedeutung ist
Die Längengenauigkeit wirkt sich direkt auf den Belastungswinkel einer Schlinge aus. Eine um 10 mm zu lange oder zu kurze Schlinge an einem Bein führt zu einer ungleichen Lastverteilung. Bei einer Zweibeinschlinge kann dies dazu führen, dass die Spannung in einem Bein über die Nennkapazität hinaus ansteigt. Dies ist kein kosmetisches Problem; Es handelt sich um ein Sicherheitsproblem beim Heben.
In der Fertigung verursachen ungenaue Längen kostspielige Nacharbeiten. Wenn ein Seil zu lang geschnitten wird, ist es möglicherweise unmöglich, es nach dem Stauchen zu kürzen, ohne die Armatur zu beschädigen. Ist es zu kurz, wird das ganze Stück zu Ausschuss. Über ein Jahr hinweg können diese Verluste für einen OEM-Lieferanten oder einen Großhändler, der viele Chargenbestellungen verwaltet, erheblich sein.
Wiederholungslängen verbessern auch die Produktivität. Wenn jedes geschnittene Stück mit den gleichen Abmessungen an der Stauchstation ankommt, kann der Bediener die Presse einmal einrichten und alle Teile schnell bearbeiten. Dies ist besonders wichtig für die Massenproduktion.
Schließlich fordern auditierte Qualitätssysteme häufig die Rückverfolgbarkeit. Eine gut funktionierende Querteilanlage erfasst Nennlängen, Messlängen und Chargennummern und unterstützt so die Einhaltung von Normen wie ASME B30.9 oder EN 13414.
Fazit: Präzises Ablängen verhindert vorzeitiges Versagen der Litzen, reduziert den Ausschuss und ermöglicht eine wiederholbare Montage.
Der Prozess des Ablängens von Drahtseilen Schritt für Schritt
Ein zuverlässiger Ablängenvorgang folgt einer Reihenfolge, die das Seil schützt und spätere Endverbindungen unterstützt. Die genaue Reihenfolge kann variieren, die Kernschritte bleiben jedoch gleich.
- Messen und Füttern: Das Drahtseil wird von einer Spule oder Spule durch ein Messrad oder einen Lasersensor gezogen. Ein Zähler erfasst die Länge und stoppt den Vorschub beim Zielwert. Dadurch entfällt die Notwendigkeit, jedes Seil manuell zu markieren.
- Durchtrennen des Seils: Die Schneideinheit kann eine Säge, eine Schleifscheibe oder ein hydraulisches Messer verwenden. Eine spezielle Schneid- und Konizitätsmaschine kombiniert den Schnitt mit einem Konizitätsvorgang. Für saubere Enden ohne übermäßige Hitzeschäden wird das mechanische Schneiden bevorzugt.
- Glühen oder Verjüngen der Enden: Nach dem Schneiden müssen die Endstränge verschmolzen oder verjüngt werden, damit sie sich beim Drücken des Fittings nicht auflösen. Eine Drahtseil-Schneide- und Verjüngungsmaschine wie die RDQ1012 erhitzt das Ende lokal und formt eine glatte, kegelförmige Spitze. Dieser Schritt ist unbedingt erforderlich, bevor das Seil durch eine Hülse gezogen oder in eine Hülse eingeführt wird.
- Verstauchen des Endbeschlags: Das fertige Seilende wird in eine Aluminium- oder Stahlhülse gelegt und eine hydraulische Presse übt einen hohen Radialdruck aus. Die Presse drückt die Hülse in die Seilstränge und erzeugt so eine starke mechanische Verbindung. Die Presskraft muss zur Hülse, zum Seildurchmesser und zur Konstruktion passen.
- Endkontrolle: Die Crimphülse wird mit einer Gut/Schlecht-Lehre überprüft. Die Gesamtlänge wird überprüft, während das Seil unter leichter Spannung steht. Jedes nicht den Spezifikationen entsprechende Stück wird vor dem Verpacken aussortiert.
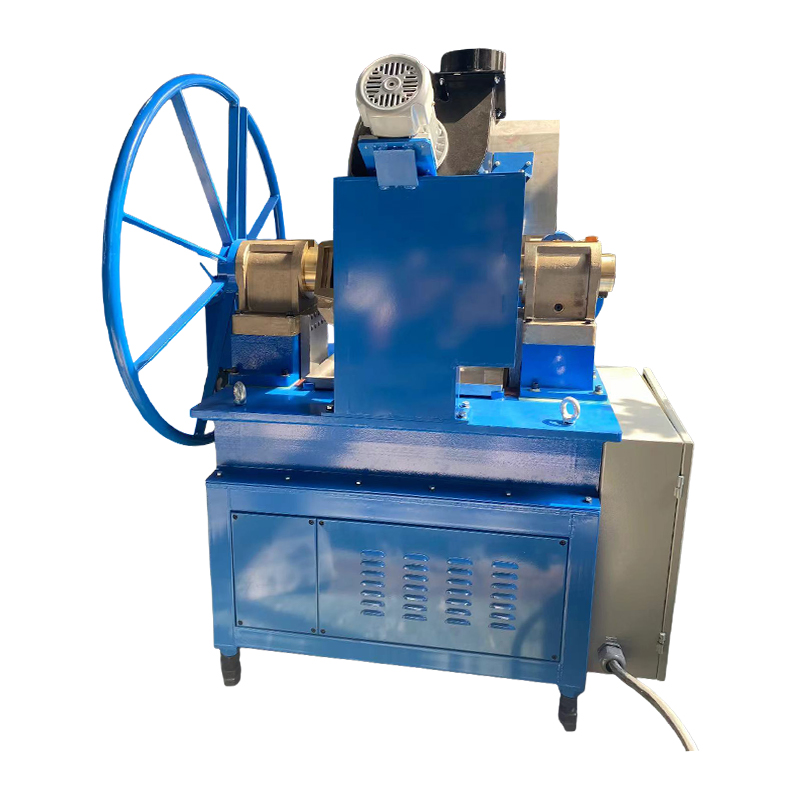 RDQ-1012 Drahtseil-Schneid- und Konizitätsmaschine für präzise Endvorbereitung Diese Maschine schmilzt Seilenden in saubere konische oder spiralförmige Formen und sorgt so für einen reibungsloseren Übergang zum Stauchen. Es eignet sich für Aufzugs-, Bergbau- und Kranseile mit einem festen Durchmesserbereich, ohne dass Teile ausgetauscht werden müssen. Produkt anzeigen →
In der Phase des Schneidens und Verjüngens scheitern viele Werkstätten. Ein einfacher Winkelschleifer hinterlässt ein raues Ende, das sich nur schwer in eine Hülse einführen lässt. Durch den Einsatz einer Maschine zum Schneiden und Verjüngen können Sie den nächsten Stauchschritt deutlich gleichmäßiger gestalten.
Schlüssel zum Mitnehmen: Die Reihenfolge der Operationen ist wichtig. Wenn Sie die Vorbereitung der Enden überspringen, kann die Stauchpresse keinen zuverlässigen Abschluss herstellen.
Auswahl der richtigen Zuschnittausrüstung
Um eine zuverlässige Schnittlinie zu bauen, müssen Sie über das Schneidwerkzeug hinaus denken. Die Schlüsselkomponenten sind ein Abwickel- oder Abwickelsystem, ein Messgerät, eine Schneid- und Konusmaschine sowie eine hydraulische Gesenkpresse. Wenn Sie sie separat kaufen, müssen Sie sicherstellen, dass sie zusammenarbeiten. Wenn Sie bei einem Hersteller kaufen, ist die Kompatibilität bereits gelöst.
Die folgende Tabelle bietet einen schnellen Vergleich der wichtigsten Maschinentypen, die in einer Werkstatt zum Ablängen von Drahtseilen verwendet werden.
| Maschinentyp | Hauptfunktion | Typische Ausgabe |
|---|---|---|
| Schneide- und Konusmaschine | Schneidet das Seil und fixiert die Spitze | Sauberes, konisches Seilende, bereit zum Stauchen |
| Glüh- und Konusmaschine | Glüht das Ende und bildet eine Verjüngung | Zugentlastetes, konisches Ende für hochfeste Baugruppen |
| Hydraulische Stauchpresse | Presst Hülsen und Hülsen auf das Seil | Fertiger Abschluss mit kontrollierter Kompression |
| Mess- und Auszahlungsgeräte | Führt und misst das Seil von der Spule | Gleichbleibende Schnittlängen mit minimalem Bedieneraufwand |
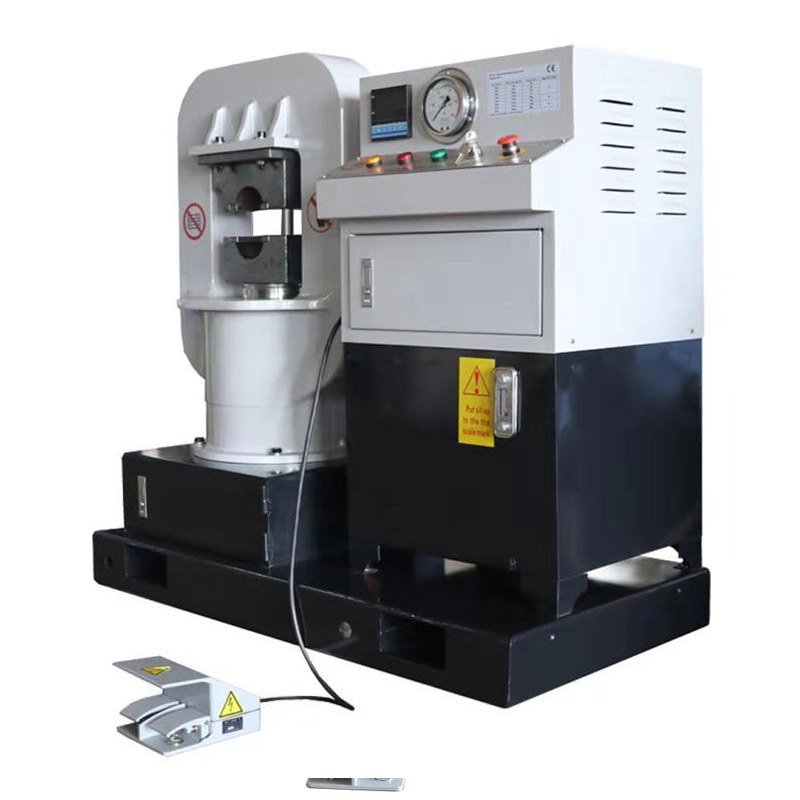 GT-200 Korbrahmen-Stahldrahtseilpresse für Hülsen mit kleinem Durchmesser Diese CE-zertifizierte Presse eignet sich ideal zum Pressen von Hülsen an Seilen mit einer Stärke von 2 bis 24 mm und verfügt über einen kompakten Korbrahmen, einen Stopp-in-jeder-Position-Kolben und eine einfache Bedienung für konsistente Schlingenenden. Produkt anzeigen →
Achten Sie bei der Auswahl einer Stauchpresse auf die maximale Backenöffnung, die Presskraft und die Matrizenkompatibilität. Für Hülsen von 6x19- und 6x37-Seilen in gängigen Durchmesserbereichen reicht beispielsweise oft eine GT200-Korbrahmenpresse aus. Die Presse sollte außerdem einen schnellen Anfahrhub und einen langsamen Presshub bieten, um eine Beschädigung der Stränge zu vermeiden.
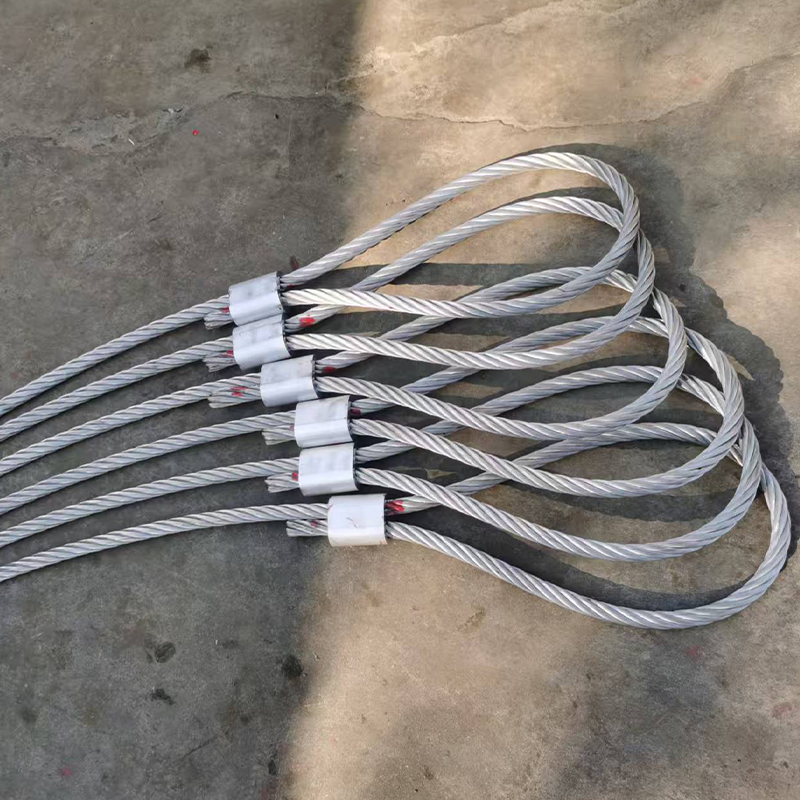 Aluminiumhülse oder -hülse gemäß DIN3093 für zuverlässige Seilanschlüsse Diese DIN3093-konforme Aluminiumzwinge eignet sich für Seildurchmesser von 4 bis 20 mm und sorgt für eine sichere, korrosionsbeständige Crimpung, wodurch das Risiko eines Herausziehens verringert wird, wenn sie mit der richtigen Pressmatrize kombiniert wird. Produkt anzeigen →
Vergessen Sie nicht die Armaturen. Aluminiumhülsen werden häufig bei der Herstellung von abgelängten Schlingen verwendet, da sie sich unter Druck verformen und sich der Seilkontur anpassen. Das Material der Aderendhülse, der Innendurchmesser und die Wandstärke müssen mit dem Seil kompatibel sein. Die Verwendung einer generischen Ferrule mit der falschen Legierung ist eine häufige Ursache für vorzeitiges Herausziehen.
Eine vollständige Auswahl finden Sie im Sortiment an Pressmaschinen für Drahtseilmuffen um zu bestätigen, welches Modell zu Ihrem maximalen Seildurchmesser und der erforderlichen Presskraft passt.
Auswahlregel: Kombinieren Sie die Schneid-, Konizitäts- und Stauchungsausrüstung als ein System und nicht als unabhängige Maschinen.
Häufige Fehler beim Zuschneiden auf Länge und wie man sie vermeidet
- Verlassen Sie sich auf die manuelle Maßbandmessung: Das Markieren von Hand führt zu menschlichem Versagen, insbesondere bei langen Seilen. Verwenden Sie ein Messrad oder einen Encoder an einem Auszahlungssystem.
- Seildehnung ignorieren: Ein unter Spannung stehendes Seil kann sich beim Messen leicht dehnen und nach dem Schneiden wieder zurückfedern. Messen Sie bei niedriger, reproduzierbarer Spannung oder wenden Sie einen Korrekturfaktor für die Seilkonstruktion an.
- Verwendung der falschen Schnittmethode: Die Hitze einer Schleifscheibe kann den Kern und die angrenzenden Litzen beschädigen. Verwenden Sie für hitzeempfindliche Seile eine hydraulische Schere oder eine spezielle Schneid- und Verjüngungsmaschine mit kontrollierter Heizung.
- Endvorbereitung überspringen: Wenn man ein Seil abschneidet und das Ende roh lässt, wird das Stauchen erschwert und die Hülse kann verrutschen. Verjüngen oder verschweißen Sie das Ende immer, bevor Sie es in eine Hülse stecken.
- Auswahl einer unterdimensionierten Presse: Eine Presse mit unzureichender Presskraft kann die Hülse nicht vollständig schließen, was zu einer geringen Auszugskraft führt. Vergleichen Sie die Presskraft mit der erforderlichen Kompressionslast der Hülse.
- Keine Überprüfung nach dem ersten Teil: Wenn das erste geschnittene Stück korrekt ist, gehen die Bediener oft davon aus, dass der Rest korrekt ist. Überprüfen Sie die Länge und Stärke nach jedem Chargenwechsel oder Klingenwechsel erneut.
Kernbotschaft: Die meisten Fehler beim Ablängen sind auf die Prozesskontrolle zurückzuführen und nicht auf das Seil selbst.
Wartungstipps für Querteilmaschinen
Um die Genauigkeit zu gewährleisten, müssen Ablängmaschinen regelmäßig gewartet werden. Lose Matrizen, verschlissene Messer und verschmutzte Hydraulikventile beeinträchtigen die Leistung.
Überprüfen Sie regelmäßig das Schneidmesser oder die Scherkante. Eine stumpfe Klinge erzeugt ein raues Ende und kann das Seil verformen. Überwachen Sie bei beheizten Tapering-Geräten die Temperatur und die Verweilzeit. Eine zu hohe Temperatur kann den Kern schmelzen lassen; Eine zu niedrige Temperatur führt zu einer schwachen Verjüngung.
Überprüfen Sie bei hydraulischen Pressen den Ölstand, den Druck und die Zylinderdichtungen. Verunreinigtes Öl führt zu Druckspitzen und unregelmäßigem Stauchen. Verwenden Sie die vom Hersteller empfohlene Viskosität und das Wechselintervall.
Kalibrieren Sie auch das Längenmesssystem. Ein kleiner Fehler im Encoderraddurchmesser kann über einen langen Zeitraum zu einem kumulativen Fehler führen. Reinigen Sie das Rad und überprüfen Sie seinen Umfang mindestens einmal pro Woche anhand einer Testlänge.
Befolgen Sie die vollständige Wartungsvorkehrungen für hydraulische Drahtseilpressen um ungeplante Ausfallzeiten zu vermeiden.
Denken Sie daran: Vorbeugende Wartung ist günstiger als die Überarbeitung einer ausrangierten Charge Schlingen.
Häufig gestellte Fragen zu abgelängten Drahtseilen
Was wird bei Drahtseilen abgelängt?Beim Ablängen wird das Drahtseil von einer Spule auf ein bestimmtes Maß mit kontrollierter Toleranz geschnitten. In der Praxis geht es darum, das Seilende so vorzubereiten, dass es eine gestauchte Hülse oder Muffe aufnehmen kann. Das Ergebnis ist ein montagefertiges Teil, das in Schlingen, Zurrgurten oder Strukturkabeln verwendet wird. |
Welche Toleranz kann beim Ablängen von Drahtseilen erreicht werden?Eine typische Toleranz beträgt ±1 % der Schnittlänge für allgemeine Schlingenarbeiten. Viele Produktionszeichnungen verwenden ±5 mm für kürzere Teile. High-End-Anwendungen erfordern möglicherweise eine strengere Kontrolle, die normalerweise ein Präzisionsmessrad, eine stabile Abwickelspannung und eine kalibrierte Schneidemaschine erfordert. |
Ist vor dem Stauchen eines abgelängten Seils ein Glühen erforderlich?Ein Glühen ist nicht immer erforderlich, eine Form der Endvorbereitung jedoch schon. Das Verjüngen oder Verschmelzen des Seilendes verhindert ein Aufspreizen der Litzen und erleichtert das Einschieben des Seils in eine Hülse. Durch das Glühen verringert sich auch die Härte und die Hülse greift gleichmäßiger, was bei hochfesten Baugruppen von Vorteil ist. |
Kann eine manuelle Trennscheibe zum Ablängen verwendet werden?Eine manuelle Trennscheibe kann für einfache Reparaturarbeiten geeignet sein, für Produktionsablängen wird sie jedoch nicht empfohlen. Es führt zu inkonsistenten Enden, verursacht Hitzeschäden und hängt stark von den Fähigkeiten des Bedieners ab. Eine spezielle Maschine zum Schneiden und Verjüngen von Drahtseilen sorgt für wiederholbare Länge, saubere Enden und eine vorbereitete Verjüngung für den nächsten Stauchschritt. |
Wie wähle ich die richtige hydraulische Stauchpresse für abgelängte Schlingen aus?Wählen Sie eine Presse anhand des Seildurchmessers, der Hülsenabmessungen und der erforderlichen Auszugskraft. Überprüfen Sie die Backenöffnung, die Presskraft, die Matrizenkompatibilität und die Zyklusgeschwindigkeit. Eine Korbrahmenpresse wie die GT200 ist ein praktischer Ausgangspunkt für viele 6x19- und 6x37-Drahtseilkonstruktionen. Wenn Sie auch Steckdosen herstellen, ist möglicherweise ein größeres Modell erforderlich. |
Abschließender FAQ-Hinweis: Gute Antworten auf Fragen zum Zuschneiden auf Länge basieren immer auf konsistentem Messen, kontrolliertem Schneiden und überprüftem Stauchen.
Die Herstellung von abgelängten Drahtseilen ist keine Einzelmaschinenentscheidung. Es handelt sich um ein System, das Messen, Schneiden, Endenvorbereitung, Stauchen und Inspektion miteinander verbindet. Die Auswahl der richtigen Ausrüstung für jeden Schritt und die Kontrolle dieser Ausrüstung ermöglicht es einem Hersteller, Lieferanten oder Großhändler, sichere und konsistente Baugruppen zu liefern.
Unabhängig davon, ob Sie eine kleine Montagewerkstatt oder ein großes Kabelmontagewerk betreiben, beginnen Sie mit einer zuverlässigen Schneid- und Konizitätsmaschine, kombinieren Sie diese mit einer hydraulischen Presse der richtigen Größe und verwenden Sie zertifizierte Aluminium- oder Stahlhülsen. Diese Kombination bietet Ihnen die Wiederholgenauigkeit, die das Schneiden auf Länge erfordert.
Letzter Gedanke: Investieren Sie sowohl in die Prozesssteuerung als auch in die Maschinenhardware, und Ihre Schnittleistung wird über Jahre hinweg innerhalb der Toleranz bleiben.


Wenn Sie eine individuelle Hydraulikausrüstung oder eine technische Beratung benötigen, bitte Kontaktieren Sie gerne das Xingtai Sales and Engineering Team.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Nr. 3 Longgang Road, Gaogang Port Street, Stadt Taizhou, China.
Urheberrecht © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Alle Rechte vorbehalten.

