 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk

Ablängmaschine: Wie Längengenauigkeit Drahtseilschlingen und Schrott formt
Zwölf Millimeter Drahtseil, eine 4,5 Meter lange fertige Schlinge und ein Fehler von 10 mm am Schnitt. Das ist der Ablauf, den viele Sling-Shops an einem Montagmorgen erleben: Das Auge landet nicht dort, wo die Zeichnung es soll, die Zwinge muss abgeschnitten werden und ein Stück Seil, dessen Vorbereitung drei Minuten gedauert hat, wandert in die Abfalltonne. Der Schnitt selbst dauert weniger als eine Sekunde und alles danach hängt vom Ergebnis ab.
Hier ist die Kurzfassung der Argumente dieses Artikels. Eine Ablängmaschine ist in erster Linie ein Messgerät und in zweiter Linie ein Schneidgerät. Käufer, die Maschinen allein aufgrund der Klingenform oder der Tonnage vergleichen, bezahlen diese Wahl später oft durch Ausschuss, Nacharbeit und Ausschussschlingen, während Käufer, die von Längentoleranz und Endzustand ausgehen, am Ende eine Linie erhalten, die ein Jahrzehnt lang geräuschlos läuft. Die Längengenauigkeit, nicht die Schnittkraft, ist die Spezifikation, die über Ihre tatsächlichen Kosten pro Stück entscheidet.
Der Begriff umfasst zwei ziemlich unterschiedliche Gerätefamilien. Eine davon ist die Ablängenlinie für Coils, die in der Metallverarbeitung zum Einsatz kommt. Dabei führt eine Abwickelhaspel ein Blech oder eine Platte durch eine Richtmaschine und eine Schere produziert flache Zuschnitte. Bei der anderen handelt es sich um die Ablängmaschine für Drahtseile, Kabel, Schläuche und ähnliche lange Produkte, bei der das Material auf einer Rolle oder einem Coil ankommt und als abgemessene, an den Enden vorbereitete Längen wieder herauskommt. Beide Familien erledigen die gleichen drei Aufgaben: Material zuführen, messen und an der richtigen Stelle schneiden. Was sich ändert, ist, wie sich das Material verhält und welche Toleranzen Sie realistischerweise einhalten können.
In den folgenden Abschnitten werden Komponenten, Funktionsprinzipien, Maschinentypen, die Zahlen hinter der Längengenauigkeit, Auswahlfragen, die gestellt werden sollten, und die Wartungsroutinen behandelt, die einen Schneideplotter ehrlich halten. Wenn es um die Verarbeitung von Drahtseilen geht, greifen wir auf die Erfahrung eines Herstellers in Jiangsu, China, zurück, der seit 1992 hydraulische Pressen, Glüh- und Verjüngungsanlagen sowie Aufrollmaschinen für diese Branche baut und an Abnehmer in Europa, Südostasien, Afrika und darüber hinaus liefert.
Schlüssel zum Mitnehmen: Eine Ablängmaschine ist nur so gut wie ihr Messsystem. Daher sollten Toleranz und Wiederholgenauigkeit in das Angebot aufgenommen werden, bevor Schnittkraft und Klingentyp besprochen werden.
Was eine Ablängmaschine in einer Produktionslinie leistet
Entfernen Sie das Blech und die Hydraulik, und eine Ablängenmaschine erfüllt drei einfache Funktionen: Sie zieht Material aus einem Vorrat, verfolgt, wie viel Material einen Referenzpunkt passiert hat, und feuert einen Schneidkopf ab, wenn die Ziellänge erreicht ist. Bei der Lieferung kann es sich um ein 10-Tonnen-Stahlcoil auf einem Dorn, eine 500-Meter-Drahtseilrolle auf einem Abwickelständer oder ein Bündel Stangenmaterial auf einem Rolltisch handeln. Der Schneidkopf kann eine Schwingschere, eine Guillotine, eine rotierende Scheibe, ein hydraulisches Messer oder eine thermische Einheit sein, die das Seilende schmilzt und verjüngt.
Die Komplexität liegt im Maß, nicht im Schnitt. Das Blech bewegt sich in einem geraden, vorhersehbaren Band, sodass eine Richtmaschine, ein Satz Vorschubrollen und ein Encoder eine zuverlässige Länge ergeben. Ein Drahtseil ist eine gedrehte, elastische, leicht komprimierbare Struktur. Beim Abwickeln dreht es sich, es speichert Drehenergie, es dehnt sich unter Spannung und federt zurück, wenn die Spannung nachlässt. Ein Messrad, das auf 1-mm-Stahlblech einwandfrei funktioniert, kann bei einem 20-mm-Seil um drei bis vier Prozent abweichen, wenn die Spannung nicht kontrolliert wird.
Eine typische Spulenlinie und eine typische Seilschneidestation haben die gleichen Bausteine:
- Abwickler oder Abwickelhaspel: ein Dorn, ein Haspelständer oder ein Haspelwagen, der das Material spielfrei abgibt.
- Spannungs- oder Nivellierungsstufe: Vorschubwalzen, eine Richtmaschine oder eine Tänzerwalze, die Durchhang und Spulensatz entfernt.
- Messtisch: ein Encoder-gekoppeltes Rad oder eine Rolle, manchmal mit einem mechanischen Endanschlag als Sicherung.
- Schneidkopf: Schere, Guillotine, Säge, Hydraulikschneider oder Fixiereinheit, je nach Material und gewünschter Endbearbeitung ausgewählt.
- Austrag und Unterstützung: ein Auslauftisch, eine Auffangschale, eine Stapeleinheit oder ein Abtransportband, das verhindert, dass sich langes Material verbiegt.
- Steuerung: eine SPS und ein HMI, die das Rezept speichern, Stücke zählen, Abweichungen protokollieren und den nächsten Prozessschritt weiterleiten.
Es gibt eine Angewohnheit, die genaue Geschäfte von geschäftigen Werkstätten unterscheidet: Sie verwechseln nie die Schnittlänge mit der fertigen Länge. Nehmen Sie eine zweisträngige Schlinge mit einem Abstand von 4.500 mm zwischen den Lagerpunkten, einer gepressten Öse an jedem Ende und einer Kausche in jeder Öse. Die Öse verbraucht das Seil, die Kausche vergrößert den Durchmesser und durch Drücken der Zwinge wird die Baugruppe um einen kleinen, aber wiederholbaren Betrag verlängert, typischerweise um einige Millimeter bei einem 16-mm-Seil. Die im Arbeitsauftrag angegebene Schnittlänge muss diese Toleranzen enthalten. Betriebe, die die Ziehlänge als Schnittlänge betrachten, verlieren die Differenz als Ausschussrate, und die Ausschussrate steigt mit zunehmendem Seildurchmesser.
Schlüssel zum Mitnehmen: Definieren Sie immer, ob es sich bei der Länge auf der Zeichnung um die Fertiglänge oder die Schnittlänge handelt, da die Ösengeometrie und das Pressen der Zwinge mehrere Millimeter in Anspruch nehmen, bevor die Schlinge fertig ist.
Kernkomponenten und wie eine Ablängmaschine den Schnitt macht
Füttern und Messen
Drei Messansätze dominieren den Markt. Am einfachsten ist es mit einem mechanischen Endanschlag: Der Bediener führt Material zu, bis es eine feste Platte berührt, und schneidet dann. Es ist günstig, robust und bei kurzem, steifem Material überraschend genau, aber es ist langsam und hängt vom Gefühl des Bedieners ab. Die zweite ist eine Vorschubrolle mit Encoder. Eine gehärtete Walze drückt gegen das Material, zählt Umdrehungen und rechnet sie in Länge um. Die Genauigkeit hängt vom Rollendurchmesser, dem Verschleiß und dem Schlupf ab. Deshalb schleifen Hochleistungsmaschinen ihre Messrollen und zertifizieren sie neu, anstatt einfach den Encoder auszutauschen. Der dritte ist ein Servovorschub mit Closed-Loop-Korrektur, bei dem die Steuerung die befohlene Länge mit der gemessenen Länge vergleicht und das nächste Stück automatisch zuschneidet.
Drahtseile fügen eine vierte Variable hinzu: Spannung. Wenn das Seil stark gezogen wird, um es zu glätten, handelt es sich bei der gemessenen Länge um die gestreckte Länge. Lassen Sie die Spannung los und das Stück ist kurz. Eine gleichmäßige Spannung, die durch eine Bremse am Abwickelständer oder eine Tänzerrolle aufgebracht wird, ist wichtiger als ein Encoder mit höherer Auflösung.
Die Schneidkopfoptionen
Der Schneidkopf bestimmt sowohl die Länge, die Sie halten können, als auch den Zustand des Endes, das Sie an die nächste Station übergeben. Die folgende Tabelle vergleicht die Methoden, die in Blech- und Seilverarbeitungswerkstätten am häufigsten vorkommen. Bei den Werten handelt es sich um indikative Planungsbereiche; Bestätigen Sie diese mit Ihrem Maschinenlieferanten anhand Ihres eigenen Materials und Durchmessers.
| Schneidmethode | Material | Typische Längentoleranz | Endbedingung | Beste Passform |
|---|---|---|---|---|
| Schwingschermesser | Bleche, Bänder, Platten bis zu mäßiger Dicke | ±0,5 bis ±2 mm | Sauber, leichter Grat, minimale Verformung | Coil-Ablänganlagen mit hohem Durchsatz |
| Tafelschere | Platte, schwerer Streifen | ±1 bis ±3 mm | Gerade Kante, Grat auf der Unterseite | Dickere Platte, geringere Geschwindigkeit, robuster Betrieb |
| Rotierende oder fliegende Schere | Durchgehender Streifen | ±0,5 bis ±1,5 mm | Guter Vorsprung bei Geschwindigkeit | Linien, die nicht bei jedem Schnitt anhalten können |
| Schleifscheibensäge | Drahtseil, Kabel, Stange | ±5 bis ±20 mm | Grat, Hitze, mögliche Litzenschäden | Geringes Volumen, gemischte Durchmesser, allgemeine Werkstatt |
| Hydraulischer Seilschneider | Drahtseil, Kabel | ±2 bis ±5 mm | Sauberer Schnitt, Enden müssen festgehalten oder verschmolzen werden | Produktionsschlingengeschäfte |
| Schneid- und Konuseinheit | Drahtseil | ±2 bis ±5 mm plus a repeatable tip | Kompakte, konische Spitze, die nicht ausfranst | Schlingen, Endverschlüsse, Durchziehanwendungen |
Zwei Details in dieser Tabelle haben einen direkten Kosteneffekt. Erstens ist ein Grat nicht nur kosmetischer Natur. Ein Grat an einem Seilende beschädigt die Innenseite einer Aderendhülse und kann die Dichtungshülse zerschneiden, sodass möglicherweise ein Entgratungs- oder Schweißschritt erforderlich ist. Zweitens ist Wärme wichtig. Eine Schleifscheibe erhitzt die Litzen lokal, und bei verzinkten Seilen oder Seilen mit hohem Kohlenstoffgehalt kann diese Hitze die lokale Festigkeit verringern oder die Zinkschicht beschädigen. Ein hydraulisches Schneidgerät schneidet bei Umgebungstemperatur, weshalb es bevorzugt wird, wenn der Schnitt nahe am Arbeitsteil der Schlinge erfolgt.
Kontrolle, Zählung und Rückverfolgbarkeit
Bei modernen Kontrollen geht es weniger um den Schnitt als vielmehr um den Beweis. Eine gute HMI speichert Rezepte pro Produkt, zählt Gut- und Ausschussstücke, warnt, wenn die Abweichung bei den letzten zehn Schnitten über einen festgelegten Bereich hinausgeht, und kann ein Protokoll für ein Kundenaudit exportieren. Wenn Ihr Kunde eine Rückverfolgbarkeit von Hebezubehör wünscht, lässt sich dieses Protokoll viel einfacher mit einer Maschinensteuerung erstellen als mit einem Papierlaufwerk.
Schlüssel zum Mitnehmen: Kaufen Sie zuerst die Mess- und Spannungsregelung, die Sie benötigen, und wählen Sie dann den Schneidkopf aus, denn eine gute Schere hinter einer durchrutschenden Vorschubwalze erzeugt immer noch Ausschuss.
Haupttypen von Ablängmaschinen und wo jede einzelne passt
Coil-Ablänganlagen für Bleche und Platten
Dies ist die klassische Interpretation des Schlüsselworts. Eine Coil-Linie kombiniert eine Abwickelhaspel, eine Richtmaschine mit mehreren Rollen, eine Schlaufengrube oder einen Tänzer, einen Servovorschub, eine Schere und einen Stapler. Die Liniengeschwindigkeiten reichen von einigen Metern pro Minute bei dickem Blech bis weit über 60 Meter pro Minute bei dünnem Blech. Die Maschine wird nach Ebenheit, Rechtwinkligkeit, Längengenauigkeit und Oberflächenqualität beurteilt. Die Investitionen sind erheblich und die Amortisation hängt vom Volumen ab: Diese Linien gehören eher in Servicezentren, Gerätehersteller und Bauplattenhersteller als in Lohnfertiger.
Ablängmaschinen für Drahtseile und Kabel
Seilschneidestationen sind vergleichsweise kompakt. Ein Abwickelständer gibt die Rolle frei, eine Bremse oder ein Tänzer hält die Spannung, ein Messrad verfolgt die Länge und eine Schneid- oder Abschneideeinheit produziert das Stück. Da das Seil flexibel ist, benötigen lange Schnittlängen eher Halt als Zurückhaltung: Eine Auslaufrinne oder ein Auslauftisch verhindert, dass das Stück peitscht und hält das Ende zugänglich. Diese Maschinen werden normalerweise nach Seildurchmesserbereich, Längenbereich, Toleranz und Zyklen pro Stunde spezifiziert.
Kombinierte Schneid- und Endenvorbereitungsmaschinen
Bei einem wachsenden Anteil der Schlingenproduktion kommt eine einzige Einheit zum Einsatz, die in einem Arbeitsgang auf Länge schneidet und das Ende formt. Das Ende kann zu einer kompakten Spitze verschmolzen, zum leichteren Einsetzen in eine Zwinge oder einen Sockel verjüngt oder zum Spannungsabbau vor der weiteren Verarbeitung geglüht werden. Durch die Kombination der beiden Schritte entfällt der Handhabungsvorgang und, was noch wichtiger ist, das Risiko, dass das Seilende zwischen den Stationen ausfranst.
Aufroll- und Abwickelgeräte
Der am wenigsten glamouröse Teil der Linie ist oft derjenige, der sie einschränkt. Eine angetriebene Aufrollmaschine, die das Seil gleichmäßig auf eine Trommel oder Spule aufwickelt und ohne Verdrehung abwickelt, sorgt dafür, dass die nachgeschaltete Schneidvorrichtung unter konstanter Spannung versorgt wird. Durch ungleichmäßiges Aufwickeln entstehen Spannungsspitzen, und durch Spannungsspitzen entstehen kurze Stücke.
| Klasse | Material behandelt | Typischer Längenbereich | Automatisierungsgrad | Wo es sich auszahlt |
|---|---|---|---|---|
| Komplett auf Länge geschnittene Coil-Linie | Stahl, Aluminium, beschichtete Spule | 300 mm bis 12.000 mm | Hoch, mit Stapelung und Verpackung | Servicezentren mit hohem Volumen |
| Kompakte Spulenlinie | Dünne Spule, schmaler Streifen | 200 mm bis 6.000 mm | Mittel | Kleine Fertigungswerkstätten |
| Seilschneidestation | Drahtseil, Kabel, hose | 500 mm bis 100.000 mm | Mittel, often manual handling | Herstellung von Schlingen und Takelage |
| Schneid- und Konuseinheit | Drahtseil | 500 mm bis 60.000 mm | Mittel to high | Geschäfte mit wiederholten Sling-Bestellungen |
| Aufroll- und Abwickeleinheit | Drahtseil, Kabel | Beliebig, unterstützt die Schneidestation | Niedrig bis mittel | Jedes Geschäft, das große Rollen verarbeitet |
Schlüssel zum Mitnehmen: Passen Sie die Maschinenklasse eher an Ihr Material und Volumen als an Ihr Budget an, denn eine Seilschneidestation und eine Coil-Ablänganlage lösen völlig unterschiedliche Probleme.
Längengenauigkeit vs. Durchsatz: Was die Zahlen zeigen
Die Längengenauigkeit ist die Zahl, die darüber entscheidet, ob eine Ablängmaschine über ihre Lebensdauer hinweg günstig oder teuer ist. Ein Fräser, der ±1 mm hält, und ein Fräser, der ±20 mm hält, können auf einem Angebot ähnlich aussehen, erzeugen aber bei derselben Bestellung sehr unterschiedliche Ausschussraten. Ebenso wichtig ist der Durchsatz, da eine langsame Maschine die Arbeitskosten in die Höhe treibt und die Lieferzeit verlängert. Um den Kompromiss sichtbar zu machen, ist in der folgenden Tabelle der indikative Durchsatz gegen die Längenabweichung für fünf Schneidanordnungen aufgetragen, die in Schlingenwerkstätten und Leichtmetallwerkstätten zu finden sind. Bei den Zahlen handelt es sich um Planungswerte, die auf der Grundlage typischer Maschinenspezifikationen und üblicher Werkstattpraxis zusammengestellt wurden. Sie stellen keine garantierte Leistung für ein bestimmtes Modell dar. Nutzen Sie sie daher als Ausgangspunkt für Ihre eigenen Versuche. Vergleichen Sie die Form der Balken und nicht die genauen Zahlen und fragen Sie dann, auf welchem Balken Ihr aktueller Prozess basiert.
Der erste Balken zeigt, warum manuelles Schneiden nur bei gemischten Arbeiten mit geringem Volumen überlebt. Bei etwa 25 Schnitten pro Stunde mit einem Maßband und einer Schleifsäge sind die Arbeitskosten pro Stück hoch, und das Abweichungsband von etwa 20 Millimetern bedeutet, dass jede Schlinge mit einem geringen Längenbedarf nachgearbeitet werden muss. Der zweite Balken zeigt den ersten echten Schritt nach oben: Ein mechanischer Anschlag hinter einer Schwingschere entfernt das Maßband aus der Schlaufe, vervierfacht die Leistung etwa und reduziert die Abweichung auf einstellige Millimeter. Für viele kleine Werkstätten ist dies der Punkt, an dem die Genauigkeit nicht mehr der Engpass ist.
In der dritten Bar befinden sich meist Produktions-Sling-Läden. Ein von einem Encoder gespeistes Messrad in Kombination mit einem hydraulischen Seilschneider erreicht etwa zweihundertfünfzig Schnitte pro Stunde und hält etwa drei Millimeter, was für die meisten Allzweckschlingen und Endverbindungen ausreicht. Der vierte Balken stellt die Obergrenze einer Coil-Linie dar: Ein Servovorschub mit einer Rotationsschere kann vierhundert Schnitte pro Stunde durchführen und etwa einen Millimeter halten, aber diese Genauigkeit setzt flache, gleichmäßige Streifen, kontrollierte Spannung und eine saubere Schere voraus, Bedingungen, die Seile selten bieten. Der fünfte Takt zeigt einen bewussten Kompromiss. Das Hinzufügen einer Schneid- und Verjüngungsstation kostet einen gewissen Durchsatz, da jedes Stück innerhalb desselben Zyklus einen zweiten Arbeitsgang benötigt, die Abweichung jedoch innerhalb von etwa eineinhalb Millimetern bleibt und das Seilende gebrauchsfertig in der Presse ankommt.
Zusammen gelesen ergeben die Balken drei praktische Punkte. Erstens sind Genauigkeit und Geschwindigkeit kein direkter Handel. Der Sprung von Balken eins zu Balken drei verzehnfacht die Ausgabe und verschärft gleichzeitig die Toleranz, da beide Gewinne durch den Wegfall manueller Beurteilung und nicht durch härteres Schneiden entstehen. Zweitens ist die größte Einzelverbesserung für die meisten Werkstätten nicht ein schnelleres Sägeblatt, sondern ein besseres Mess- und Spannungssystem, da dadurch das Verhalten von Balken eins in Verhalten von Balken drei umgewandelt wird. Drittens zeigt der letzte Balken, dass die Endvorbereitung als Teil des Schneidvorgangs gezählt werden sollte. Eine Werkstatt, die präzise schneidet und dann beim Handling das Ende ausfranst, hat den Schrott einfach stromabwärts bewegt, normalerweise zur teuersten Station im Werk.
Wo die Abweichung tatsächlich in Ihrer Kostenübersicht landet, hängt davon ab, wie viele Ösen die Schlinge hat. Eine einsträngige Schlinge mit einer angedrückten Öse federt ein paar Millimeter klaglos ab. Eine zwei- oder vierbeinige Schlingenbaugruppe vervielfacht den Fehler: Zwei Beine, die bei plus acht Millimetern und zwei bei minus acht Millimetern abgeschnitten sind, können dazu führen, dass das Hauptglied aus dem rechten Winkel gerät und eine Neuanfertigung der gesamten Baugruppe anstelle eines einzelnen Teils erforderlich wird. Bei Baugruppen besteht die nützliche Regel darin, die Schnitttoleranz bei etwa einem Viertel der zulässigen Fertiglängentoleranz zu halten, damit die nachfolgenden Press-, Setz- und Messschritte Spielraum haben, ohne die Zeichnung zu verletzen. Allein diese Regel erklärt, warum Montagebetriebe für die Encoder-Zuführung zahlen, selbst wenn ein mechanischer Anschlag technisch gesehen eine Erstmusterprüfung bestehen würde.
Schlüssel zum Mitnehmen: Eine Verbesserung des Mess- und Spannungssystems führt in der Regel gleichzeitig zu mehr Genauigkeit und mehr Durchsatz, während ein größeres Blatt allein weder das eine noch das andere bringt.
Auswahlpunkte: So spezifizieren Sie eine Schnittmaschine
Material, Durchmesser und Konstruktion
Beginnen Sie mit dem schlimmsten Fall, den Sie jemals durchlaufen werden, nicht mit dem Durchschnitt. Die Seilkonstruktion ist genauso wichtig wie der Durchmesser: Ein 6x19-Faserkernseil verhält sich anders als ein 6x36-verdichteter Strang oder ein rotationsbeständiges Seil, und eine Maschine, die für das einfachste Seil ausgelegt ist, wird mit dem härtesten zu kämpfen haben. Bei Coil-Linien entscheiden Streckgrenze und Dicke über die Scherkraft, und federndes, hochfestes Band erfordert mehr Niederhaltekraft als unlegierter Stahl gleicher Stärke.
Längenbereich und Toleranz
Geben Sie die Toleranz als Band und nicht als einzelne Zahl an und geben Sie an, ob sie für die Schnittlänge oder die fertige Länge gilt. Eine nützliche Spezifikation lautet etwa: Schnittlänge von 800 mm bis 12.000 mm, Toleranz ±3 mm bei Längen über 2.000 mm, Erstmusterprüfung bei jedem neuen Produktcode. Vage Formulierungen wie „genauer Zuschnitt“ können bei der Beauftragung weder akzeptiert noch abgelehnt werden.
Endbedingung und was als nächstes passiert
Fragen Sie die nächste Station, was sie braucht. Ein Pressenbediener, der eine Aluminiumzwinge montiert, möchte ein kompaktes, nicht ausfransendes Ende, das hineingleitet, ohne zu hängen. Bei einem Einsteckvorgang ist möglicherweise ein konisches Ende erforderlich. Bei einem Schweiß- oder Stauchvorgang kann eine quadratische, gratfreie Fläche erforderlich sein. Den Endzustand bereits beim Kauf festzulegen ist weitaus günstiger als ihn erst bei der Inbetriebnahme zu ermitteln.
Durchsatz, Automatisierung und Stellfläche
Berechnen Sie den Durchsatz, den Sie tatsächlich benötigen, indem Sie die jährlichen Stückzahlen durch die verfügbaren Stunden dividieren und dann dreißig Prozent Headroom hinzufügen. Entscheiden Sie, wie viel Handhabung Sie automatisieren möchten: Automatische Längeneinstellung, automatische Zählung, automatisches Stapeln oder Aufwickeln und automatisches Aussortieren von Teilen, die außerhalb der Toleranz liegen, reduzieren den Arbeitsaufwand, erhöhen jedoch die Kosten und den Wartungsaufwand. Überprüfen Sie frühzeitig die Stellfläche und die Fundamentanforderungen, denn ein Tisch mit langem Auslauf benötigt Stellfläche, die eine Kompaktstation nicht benötigt.
Service, Ersatzteile und Dokumentation
Eine Ablängmaschine ist ein langlebiger Vermögenswert, der sich über ein Jahrzehnt erstreckt. Fragen Sie nach der Liste der Verschleißteile, der voraussichtlichen Lebensdauer der Messer oder Matrizen, der Vorlaufzeit für eine Ersatzmessrolle oder ein Hydraulikventil und ob die Steuerungssoftware lokal gesichert und wiederhergestellt werden kann. Eine kurze Checkliste für die Anfragephase:
- Material und Durchmesser bzw. Dicke im ungünstigsten Fall.
- Schnittlängenbereich und Toleranzband.
- Erforderliche Endbedingung und der nachgelagerte Prozess.
- Stück pro Stunde und Stunden pro Schicht.
- Kenntnisstand des Bedieners und bevorzugte Steuerungssprache.
- Stromversorgung, Stellfläche und Hebezeug vorhanden.
- Ersatzteile, Schulung und Garantiebedingungen schriftlich.
Schlüssel zum Mitnehmen: Legen Sie das Worst-Case-Material, das Toleranzband und den geforderten Endzustand schriftlich fest, denn diese drei Punkte entscheiden darüber, ob die Maschine die Abnahme besteht.
Schneiden, verjüngen und pressen: Ein Drahtseil-Workflow
Für die Schlingen- und Takelageproduktion ist die Ablängmaschine ein Glied in einer kurzen Kette, und die Kette funktioniert nur, wenn jedes Glied für das andere ausgelegt ist. Ein praktischer Arbeitsablauf mit Geräten eines Spezialherstellers für Drahtseilverarbeitungsmaschinen sieht so aus.
Schritt eins: auszahlen und aufrollen
Große Rollen müssen kontrolliert abgewickelt werden. Eine angetriebene Aufrollmaschine wickelt das Seil gleichmäßig auf eine Trommel oder Spule und gibt es ohne Verdrehung ab, wodurch die Spannung am Messrad konstant bleibt. Betriebe, die mehrere Seilgrößen verarbeiten, verfügen häufig über eine Aufroll- und Abwickeleinheit als Puffer zwischen dem Lager und der Schneidstation.
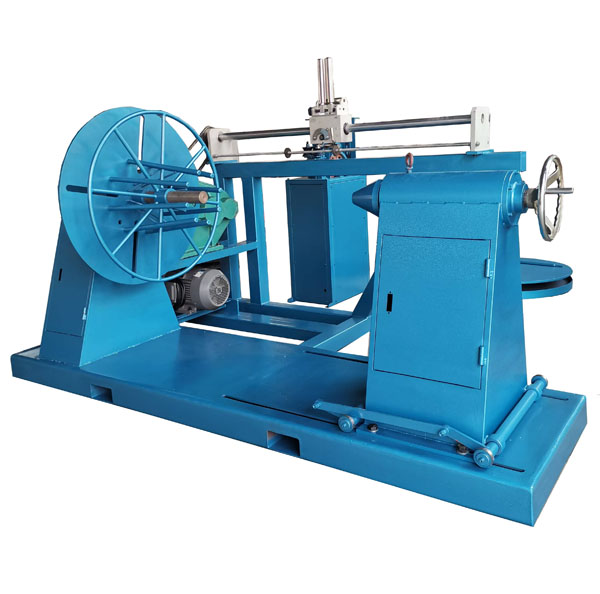 XT-1600 Drahtseilhaspelmaschinen Eine Drahtseilwickelmaschine ist ein Gerät zum Auf- und Abwickeln von Seilen. Es ermöglicht den mechanischen Vorgang des Aufwickelns oder Lösens von Stahldrahtseilen und verbessert so die Arbeit... Produkt anzeigen →
Schritt zwei: Auf Länge schneiden und das Ende verjüngen
Die Schneidstation vermisst das Seil, schneidet es sauber ab und formt das Ende. Durch das Schneiden und Verjüngen in einer Maschine entfällt ein Arbeitsschritt und es entsteht eine kompakte Spitze, die nicht ausfranst, was wichtig ist, wenn das Ende durch eine Zwinge, einen Sockel oder eine enge Öse geführt werden muss. Die Längeneinstellungen werden pro Produkt gespeichert, sodass eine Wiederholungsbestellung ohne erneute Messung von Grund auf erstellt werden kann.
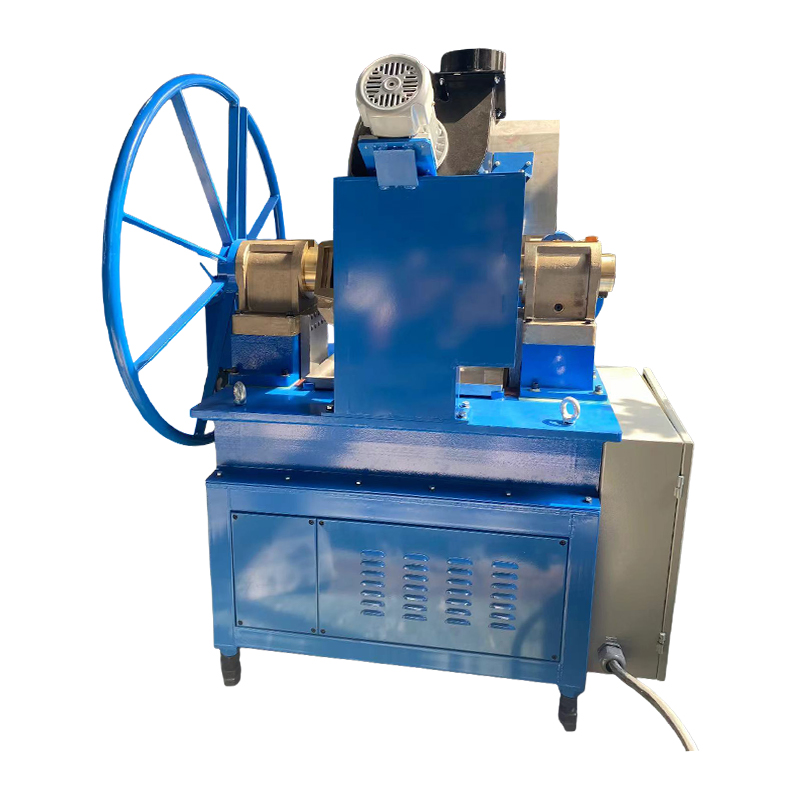 RDQ-1012 Drahtseil-Schneide- und Konizitätsmaschine Die Maschinen zum Schneiden und Verjüngen von Stahldrahtseilen der RDQ-Serie mit hoher Schmelzgeschwindigkeit und einfacher Bedienung eignen sich zum Schmelzen von Stahlseilen verschiedener Abmessungen, insbesondere ... Produkt anzeigen →
Schritt drei: Befestigen Sie die Hardware und drücken Sie
Wenn die Länge stimmt und das Ende vorbereitet ist, kommt das Seil zusammen mit einer Aluminiumzwinge, einer Stahlzwinge, einer Kausche oder einer Pressklemme in eine Presse. Die Presskraft muss auf die Armatur und den Seildurchmesser abgestimmt sein; Zu wenig Druck lässt die Verbindung locker, zu viel verformt das Seil. Eine Korbrahmenpresse wird normalerweise für schwerere Schlingenarbeiten gewählt, während eine C-Rahmenmaschine für kleinere Durchmesser und engere Arbeitsstationen geeignet ist.
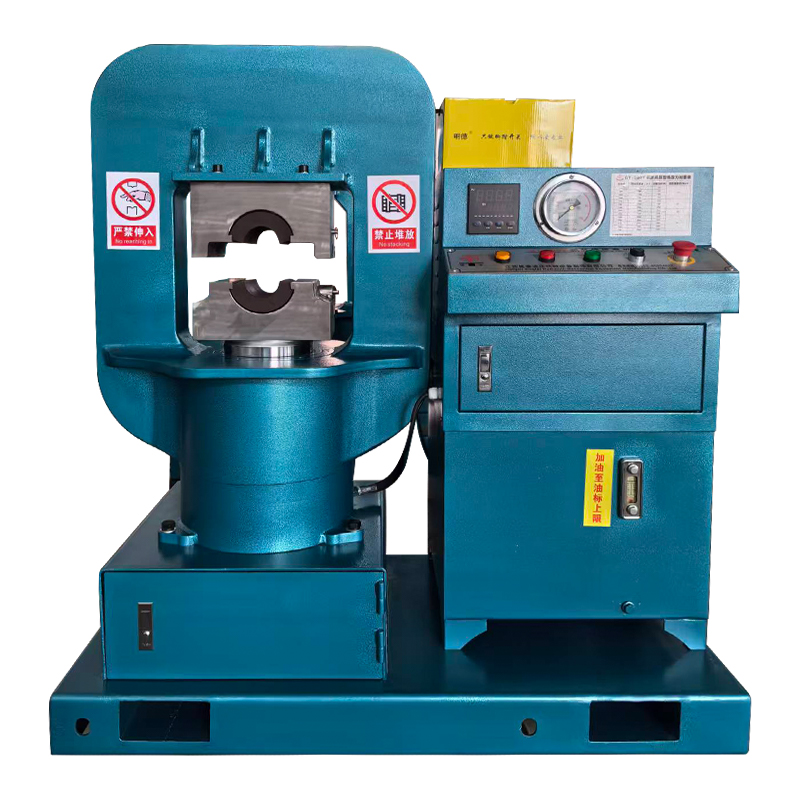 GT-300 Pressmaschine für Drahtseilschlinge (Korbrahmen) Die Drahtseilpressmaschine GT-300 dient zum Pressen kleiner Drahtseile von 6 mm bis 30 mm. Produkt anzeigen →
Schritt vier: Inspizieren, markieren und protokollieren
Das fertige Stück wird anhand der Zeichnung vermessen, die Verbindung überprüft und Seriennummer, Länge und Datum auf einem Etikett oder im Produktionsprotokoll vermerkt. Da die Schnittlängen an der Schneidstation aufgezeichnet wurden, kann jede bei der Endkontrolle festgestellte Abweichung auf eine bestimmte Maschineneinstellung und nicht auf eine allgemeine Frage der Fähigkeiten des Bedieners zurückgeführt werden.
Zwei Zubehörteile verdienen eine Erwähnung, da hier der Schnitt auf den Lastpfad trifft. Aluminiumzwingen wie das Muster DIN 3093 und Sanduhrhülsen sind die Verbrauchsmaterialien, die die meisten Schlingengeschäfte ständig kaufen, und Kauschen schützen das Auge vor Abnutzung. Wenn die Schneidemaschine, die Pressmaschine und diese Beschläge alle aus derselben Quelle stammen, sind die Toleranzen bereits übereinstimmend, wodurch eine gemeinsame Quelle für Ausschuss-Erstartikel entfällt.
Schlüssel zum Mitnehmen: Behandeln Sie Schneiden, Verjüngen und Pressen als einen Prozess und nicht als drei Einkäufe, da die Verbindungsqualität von der Länge und dem Endzustand abhängt, die vorab hergestellt werden.
Wartung und Sicherheit für Zuschnittgeräte
Tägliche und wöchentliche Kontrollen
Die meisten Längenabweichungen sind vermeidbar und kostengünstig zu stoppen. Eine kurze Routine deckt fast alles ab:
- Überprüfen Sie zu Beginn jeder Schicht das Messrad auf Verschleiß, Schmutzeinlagerungen und den korrekten Anpressdruck.
- Überprüfen Sie das erste Stück jeder neuen Bestellung anhand eines Bandes oder einer Schieblehre und notieren Sie den Messwert.
- Überprüfen Sie die Klinge, die Matrize oder die Schere einmal pro Woche auf Späne, Rundungen und das richtige Spiel.
- Hydraulikölstand, Temperatur und Filterzustand wöchentlich prüfen; Ersetzen Sie die Filter gemäß den vom Hersteller angegebenen Intervallen.
- Stellen Sie sicher, dass die Ablaufbremse oder der Tänzer eine gleichmäßige Spannung haben und nicht nur die Rolle stillhalten.
- Testen Sie den Not-Aus-Schalter und alle Schutzeinrichtungen vor Schichtbeginn, nicht einmal im Monat.
Klingen-, Matrizen- und Hydraulikpflege
Der Verschleiß der Schneidkanten erfolgt auf vorhersehbare Weise: Der Grat wächst, der Schnitt dauert länger und die Längenspreizung wird größer. Ersetzen oder schärfen Sie nach, bevor die Streuung das Toleranzband erreicht, nicht nach einer Kundenreklamation. Bei hydraulischen Maschinen ist die Sauberkeit des Öls der größte Faktor für die Ventillebensdauer. Halten Sie daher den Einfüllpunkt sauber, verwenden Sie die angegebene Ölsorte und vermeiden Sie es, die Pumpe über einen längeren Zeitraum bei hohen Temperaturen laufen zu lassen. Abkantpressen, die beim Seilpressen verwendet werden, sollten auf Risse am Radius untersucht werden, da eine gerissene Matrize diese Form auf jede nachfolgende Verbindung überträgt.
Sicherheitsaspekte
Querteilgeräte speichern Energie doppelt, im Material und in der Hydraulik. Halten Sie die Hände hinter den Schutzvorrichtungen, verwenden Sie Niederhalter anstelle eines zweiten Bedieners, um das Material zu kontrollieren, und greifen Sie niemals in den Scherweg, um einen kurzen Schnitt zu schneiden. Seile bringen ihre eigenen Gefahren mit sich: Abgeschnittene Enden können peitschen, gespeicherte Drehungen können sich plötzlich lösen und ein abrasiver Schnitt erzeugt Funken und Staub, die abgesaugt werden müssen. Weite Kleidung und Handschuhe in der Nähe einer rotierenden Messwalze oder einer aufrollenden Trommel sind eine anerkannte Verletzungsquelle. Sperren Sie die Stromversorgung und lassen Sie den gespeicherten Druck ab, bevor Sie das Sägeblatt wechseln. Halten Sie den Bereich hinter dem Auslauftisch frei, damit lange Stücke keine Unbeteiligten treffen können.
Schlüssel zum Mitnehmen: Die Messung des Walzenzustands, des Messerspiels und der Reinheit des Hydrauliköls sind für den größten Teil der Genauigkeit und Zuverlässigkeit verantwortlich, die Sie jemals von einer Ablängmaschine erhalten werden.
Kauf einer Schnittmaschine: Kosten-, Risiko- und Lieferantenprüfung
Der Kaufpreis ist die kleinste Zahl in der gesamten Berechnung. Die tatsächlichen Kosten einer Ablängmaschine setzen sich aus dem Kaufpreis zuzüglich Ausschuss, Nacharbeit, Ausfallzeiten, Ersatzteilen und der Arbeitskraft zusammen, die erforderlich ist, um sie mit der von Ihren Kunden geforderten Genauigkeit zu betreiben. Eine Maschine, die zwanzig Prozent günstiger ist, aber die halbe Toleranz einhält, kann bei Bestellgrößen über ein paar Hundert Stück innerhalb eines Jahres mehr kosten.
Entscheiden Sie zunächst, bei wem Sie kaufen und was das für den Support bedeutet. Ein Hersteller kontrolliert die Konstruktion, das Hydraulikpaket und die Verschleißteile und kann Toleranzfragen in der Regel mit Testdaten aus seinem eigenen Betrieb beantworten. Ein Handelsgroßhändler bietet möglicherweise einen niedrigeren Gesamtpreis und einen breiteren Katalog an, aber die technische Antwort, die Sie erhalten, ist möglicherweise einen Schritt von den Leuten entfernt, die die Maschine bauen. Keine der beiden Routen ist automatisch falsch, dennoch sollten die Fragen, die Sie stellen, unterschiedlich sein. Bitten Sie einen Hersteller um einen Erstmusterprüfbericht über ähnliche Materialien wie Ihres, die eingehaltenen Toleranzen und die Wiederholgenauigkeit der Maschine über eine Schicht hinweg. Erkundigen Sie sich bei einem Großhändler, in welcher Fabrik das Gerät hergestellt wird, wer das Steuerungssystem liefert und wo Ersatzteile auf Lager sind.
Vereinbaren Sie vor der Unterzeichnung einen Abnahmetest. Die sauberste Variante ist einfach: Senden Sie Ihr eigenes Material an den Lieferanten, geben Sie drei Längen an, verlangen Sie fünfzig aufeinanderfolgende Stücke pro Länge und fordern Sie den Abweichungsbericht mit Mittelwert und Bereich an. Wenn der Lieferant den Test nicht durchführt, ist dieses Schweigen eine Antwort. Legen Sie neben dem Test Folgendes im Vertrag fest: Verschleißteilpreise für die ersten drei Jahre, Lieferung eines vollständigen Teilehandbuchs und Schaltplans, Schulungsstunden für zwei Bediener, Garantiebedingungen einschließlich Hydraulikkomponenten und die Reaktionszeit für einen Servicebesuch.
Planen Sie abschließend die Integration. Schnittlängendaten sind am wertvollsten, wenn sie in die nächste Station einfließen, sei es eine Presse, eine Konuseinheit oder eine Packliste. Betriebe, die Schnittlängen und Fertiglängen in den ersten drei Monaten getrennt erfassen, stellen meist einen systematischen Versatz von oft zwei bis acht Millimetern fest, der einmal ausgeglichen und dann vergessen werden kann. Diese einzelne Messung amortisiert sich häufig lange vor Ablauf der Garantiezeit.
Schlüssel zum Mitnehmen: Sie verlangen einen Erstmustertest Ihres eigenen Materials mit einem schriftlichen Abweichungsbericht, da dieses einzelne Dokument mehr über einen Lieferanten verrät als jede Katalogspezifikation.
Häufig gestellte Fragen zu Schnittmaschinen
Wozu dient eine Ablängmaschine?
Es wandelt Endlosmaterial in abgemessene Stücke um. Auf Blechen und Platten rollt eine Coil-Ablänganlage die Zuschnitte ab, richtet sie aus und schneidet sie ab. Bei Drahtseilen, Kabeln oder Schläuchen misst eine Ablängmaschine die Länge und stellt ein vorbereitetes Ende her, das für eine Aderendhülse, Buchse oder Klemme bereit ist.
Welche Längentoleranz kann eine Ablängmaschine einhalten?
Grob gesagt reicht eine manuelle Einrichtung mit einer Schleifsäge für plus oder minus zwanzig Millimeter, ein mechanischer Anschlag mit einer Schere für etwa acht Millimeter, ein Encoder-Vorschub mit einem hydraulischen Schneidgerät für etwa drei Millimeter und ein Servo-Vorschub mit einer Rotationsschere für etwa einen Millimeter auf einem gleichmäßigen Streifen. Das Seil liegt im Allgemeinen am lockereren Ende dieses Bereichs, da Spannung und Verdrehung die Messung beeinflussen.
Kann eine Maschine sowohl Blech als auch Drahtseil schneiden?
Nicht gut. Blechanlagen basieren auf einem flachen Band, das durch Rollen und eine Schere läuft, während Seilstationen eine Spannungskontrolle, eine runde Messoberfläche und einen Schneider benötigen, der die Stränge erfasst, anstatt ein Band zu glätten. Der Kauf einer Kompromisseinheit bedeutet in der Regel, dass bei beiden Materialien eine lockere Toleranz eingehalten wird.
Warum variiert meine Schnittlänge von Stück zu Stück?
Die häufigsten Ursachen sind Messrollenschlupf oder -verschleiß, ungleichmäßige Spannung zwischen Abwickelvorrichtung und Schneidmesser, auf der Rolle gelagertes Material mit Verdrehung und Messerverschleiß, der dazu führt, dass sich das Seil bewegt, bevor der Schnitt abgeschlossen ist. Überprüfen Sie zuerst die Spannung und den Rollenzustand, da diese beiden die meisten Schwankungen verursachen.
Benötige ich eine separate Maschine, um das Seilende zu verjüngen?
Nicht unbedingt. Kombinierte Schneid- und Konizitätseinheiten führen beide Vorgänge in einem Zyklus durch, was die Handhabung spart und ein Ausfransen des Endes zwischen den Stationen verhindert. Wenn Sie bereits einen Fräser besitzen, kann in einem zweiten Schritt eine eigenständige Glüh- oder Schmelz- und Verjüngungseinheit hinzugefügt werden.
Wie oft sollte die Klinge oder Matrize ausgetauscht werden?
Ersetzen oder schärfen Sie nach, wenn der Grat merklich zunimmt, wenn die Schnittzeit zunimmt oder wenn die Längenverteilung einer Werkstückserie etwa die Hälfte des Toleranzbands erreicht. Bei der Hochleistungsproduktion bedeutet das normalerweise, jede Woche eine geplante Inspektion durchzuführen, anstatt auf einen Ausfall zu warten.
Ist ein hydraulischer Schneider besser als eine Schleifsäge für Drahtseile?
Für Produktionsschlingenarbeiten normalerweise ja. Ein hydraulischer Schneider schneidet bei Umgebungstemperatur und hinterlässt ein saubereres Ende ohne lokale Hitzeschäden an verzinkten oder stark kohlenstoffhaltigen Seilen. Bei gemischten Durchmessern, Einzelstücken und Materialien, bei denen ein Grat nachträglich entfernt werden kann, bleibt eine Schleifsäge sinnvoll.
Was sollte ich überprüfen, bevor ich die Lieferung annehme?
Führen Sie einen Erstmustertest an Ihrem eigenen Material durch, messen Sie fünfzig aufeinanderfolgende Stücke pro angegebener Länge, überprüfen Sie den Abweichungsbericht, überprüfen Sie, ob Schutzvorrichtungen und Notstopps funktionieren, bestätigen Sie, dass Ersatzteile und Handbücher eingetroffen sind, und schulen Sie mindestens zwei Bediener, bevor der Lieferant den Standort verlässt.
Kann eine Ablängmaschine in eine Presse integriert werden?
Ja, und es lohnt sich oft, es zu tun. Die direkte Zuführung der Schnittlängen in eine Pressstation reduziert die doppelte Handhabung und sorgt dafür, dass der Endzustand kontrolliert bleibt. Die Hauptanforderung ist ein Puffer, damit ein kurzer Stopp an einer Maschine nicht die andere anhält.
Schlüssel zum Mitnehmen: Die meisten Probleme mit der Schnittlänge sind auf die Spannungskontrolle und den Zustand der Messrolle zurückzuführen, nicht auf das Sägeblatt selbst.
Entdecken Sie mehr
Wenn Sie eine Schneidstation planen oder eine Maschine austauschen, die die Toleranz nicht mehr einhält, hilft es, von der fertigen Baugruppe rückwärts zu arbeiten. Definieren Sie die fertige Länge, ziehen Sie die Zugaben für Augen und Pressung ab, stellen Sie die Schnitttoleranz auf etwa ein Viertel der Zeichnungstoleranz ein und wählen Sie erst dann die Maschine aus. Diese Reihenfolge hält die Entscheidung auf messbarem Boden und macht den Abnahmetest unkompliziert.
Schlüssel zum Mitnehmen: Beginnen Sie mit der fertigen Baugruppe, arbeiten Sie sich zurück zur Schnittlänge und lassen Sie diese Zahl die Maschinenspezifikation bestimmen.


Wenn Sie eine individuelle Hydraulikausrüstung oder eine technische Beratung benötigen, bitte Kontaktieren Sie gerne das Xingtai Sales and Engineering Team.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Nr. 3 Longgang Road, Gaogang Port Street, Stadt Taizhou, China.
Urheberrecht © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Alle Rechte vorbehalten. Hersteller von kundenspezifischen hydraulischen Maschinen Großhandel für Drahtseil-Verpressungspressen Fabrik

