 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk

Erklärte Ösenschlingen: Drahtseiltypen, Aderendhülsen, Presstonnage und sichere Auswahl
Eine Augenschlinge kann perfekt aussehen und dennoch eine Belastung darstellen. Eine 16-mm-Drahtseil-Ösenschlinge mit Aderendhülsen, die mit einer passenden Matrize bei voller Tonnage und unter Verwendung einer Aderendhülse mit Härtezertifikat gepresst wird, ist einfach nicht dasselbe Produkt wie ein in einer Werkstattpresse gepresstes Produkt, das nie die für die Aderendhülse erforderliche Tonnage erreicht hat, obwohl die beiden nebeneinander auf demselben Gestell sitzen. Der Unterschied zeigt sich bei einem Probetest oder am Arbeitsplatz, und bis dahin ist das Argument teuer geworden.
Die kurze Antwort lautet: Die Arbeitslastgrenze einer Augenschlinge wird nicht durch das Seil bestimmt. Am Endpunkt wird entschieden, wo das Seil, die Klemmhülse und die Anpresskraft zusammenkommen. Alle anderen Elemente, einschließlich Seilkonstruktion, Kausche und Erkennungsmarke, dienen hauptsächlich dem Schutz dieser Verbindungsstelle.
Im Folgenden geht es um die Arten von Ösenschlingen, die Sie beim Heben, Aufrüsten, Abschleppen und bei Arbeiten auf See antreffen, wie eine Drahtseilöse tatsächlich geformt und gepresst wird, wie die Presskraft an den Seildurchmesser angepasst wird, was bei der Lieferung überprüft werden muss und welche Fehlerarten auf ein dringendes Problem und nicht auf normalen Verschleiß hinweisen.
Augenschlingen auf einen Blick: Typen, Materialien und wo sie jeweils passen
Eine Augenschlinge ist jede Schlinge, deren Ende zu einer Schlaufe geschlossen ist. Diese Schlaufe kann hergestellt werden, indem man eine Zwinge auf ein umgedrehtes Seilende drückt, indem man die Stränge spaltet und neu legt, um ein flämisches Auge zu bilden, indem man die Stränge wieder in den Seilkörper steckt, indem man das Seil in eine Fassung steckt oder indem man das Gurtband faltet und näht. Die Bauweise und nicht das Material allein bestimmt die Festigkeit und die Prüfregeln.
| Augenschlingentyp | Wie das Auge entsteht | Typisches Material | Wo es normalerweise verwendet wird |
|---|---|---|---|
| Mit Aderendhülsen gesicherte Drahtseil-Ösenschlinge | Seilende in eine Aluminium- oder Stahlhülse zurückgedreht und hydraulisch verpresst | Verzinktes oder blankes Stahlseil, Klasse 6x19 oder 6x36 | Allgemeine Hebe-, Zurr-, Schlepp- und Schiffsdeckarbeiten |
| Drahtseilschlinge mit flämischer Öse | In zwei Hälften geteiltes Seil, erneut um eine Stahlzwinge gelegt und dann geschlossen | Mehrsträngiges Stahlseil | Schweres Heben, bei dem eine hohe Abschlusseffizienz erforderlich ist |
| Von Hand gespleißtes Drahtseilauge | Litzen, die in einer traditionellen Spleißung wieder in den Seilkörper gesteckt werden | Stahlseil, oft verzinkt | Altbewährte Terminierungen, Feldreparaturen, Festmachen |
| Gesockelter Abschluss | Seilende geöffnet und mit gegossenem Metall oder Harz in einer Fassung verankert | Stahlseil mit Stahlhülse | Abspannseile, Krananhänger, Festinstallationen |
| Flachgewebe-Rückholösenschlinge | Gurtband auf sich selbst gefaltet und vernäht | Nylon- oder Polyestergewebe | Kratzempfindliche Lasten, leichte bis mittlere Beanspruchung |
Wenn Sie eine Drahtseil-Ösenschlinge mit einer Webschlinge vergleichen, geht es selten nur um den Preis. Eine Drahtseil-Ösenschlinge verträgt Abrieb, Hitze und scharfe Kanten weitaus besser, ist aber schwerer und weniger tolerant gegenüber lackierten oder polierten Oberflächen. Eine Gurtbandschlinge mit Rückholösen ist weich und leicht, ihre Stärke hängt jedoch vom Stichmuster und davon ab, den Stoff vor Schnitten und chemischen Angriffen zu schützen.
Drei Variablen entscheiden darüber, welche Konstruktion zu einer Aufgabe passt:
- Seil- oder Gurtbandgröße im Verhältnis zur Last, ausgedrückt als Arbeitslastgrenze und nicht als Bruchkraft.
- Die Umgebung, einschließlich Salznebel, Säuren, UV-Strahlung und Betriebstemperatur.
- Die Anzahl der Belastungszyklen, da Ermüdung an der Zwingenmündung der übliche Grund für die Ausmusterung einer Ösenschlinge ist.
Eine Ösenschlinge trägt ihre Nennlast durch die Öse, sodass die Schlaufe eher einen Abschluss als eine Biegung darstellt. Überprüfen und spezifizieren Sie zuerst die Endverbindung und behandeln Sie das Seil als tragendes Element.
Im Inneren einer Drahtseil-Ösenschlinge: Seil, Zwinge, Kausche und Endstück
Vier Komponenten entscheiden darüber, wie sich eine Drahtseilöse unter Last verhält. Jedes hat eine Spezifikation, die überprüft werden kann, und jedes kann schlecht spezifiziert werden, ohne dass es jemand merkt, bis ein Proof-Test es aufdeckt.
Das Seil
Die Seilklasse steuert, wie dicht die Litzen den Querschnitt ausfüllen, und das wiederum beeinflusst, wie stark die Zwinge zusammengedrückt werden muss. Ein Seil der Klasse 6x19 mit einem Faserkern ist der übliche Ausgangspunkt für allgemeine Schlingen, während sich ein Seil der Klasse 6x36 mit mehr und feineren Drähten leichter um kleine Durchmesser biegen lässt. Konstruktionen mit unabhängigem Drahtseilkern (IWRC) bieten eine höhere Bruchkraft bei gleichem Außendurchmesser, aber ein steiferes Seil, das mehr Presskraft erfordert. Das Seil muss in dem Bereich, der innerhalb der Zwinge sitzt, sauber und frei von gebrochenen Drähten sein, da ein korrodierter oder beschädigter Abschnitt eine schlechte Grundlage für jede Presse darstellt.
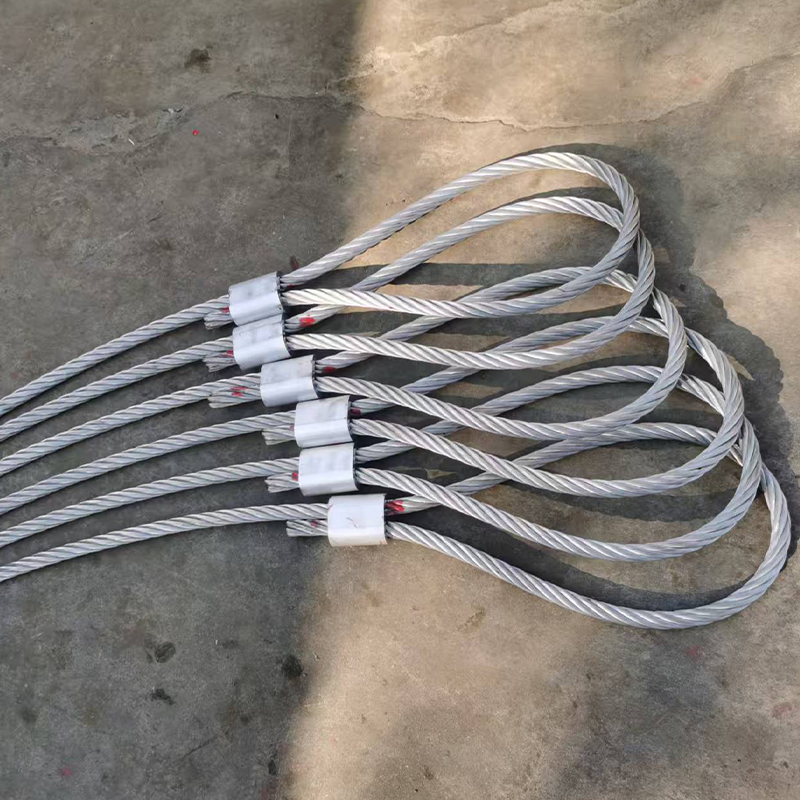 Aluminiumhülse/Aluminiumhülse DIN3093 Die Aluminiumhülse/Aluminiumhülse DIN3093 ist eine präzisionsgefertigte Kabelabschlusskomponente, die streng nach der DIN3093-Norm – der europäischen Norm – hergestellt wird. Produkt anzeigen →
Aderendhülsen und Hülsen
Über die Klemmhülse wird die Last vom Seil auf die Armatur übertragen. Aluminiumhülsen, die nach einer anerkannten Spezifikation hergestellt werden, beispielsweise nach DIN 3093-Abmessungen, werden aus einer kontrollierten Legierung gezogen und auf einen definierten Härtebereich wärmebehandelt. Weiches, nicht spezifiziertes Aluminium verformt sich unter der Matrize und entwickelt nie die erforderliche Griffigkeit, selbst bei einer Presse mit voller Presskraft. Sanduhrhülsen verwenden eine geformte Bohrung, die die beiden Seilteile im Inneren der Armatur trennt und den Metallfluss beim Pressen steuert, wodurch die Gefahr verringert wird, dass das Seil in sich selbst einschneidet.
Fingerhüte
Ein Fingerhut ist keine Dekoration. Es legt den Mindestradius fest, den das Seil innerhalb der Öse sieht, verteilt den Auflagedruck auf einen Haken oder Schäkel und schützt das Seil vor Abrieb. Eine Schlinge, die mit einer Kausche bewertet ist, wird unter der Annahme bewertet, dass die Kausche vorhanden ist.
Pressklemmen
Wenn das Ende einer Baugruppe verschraubt, mit einem Gewinde versehen oder verstiftet statt mit einem Haken versehen werden muss, ersetzt eine Pressklemme die Öse. Das Pressprinzip ist dasselbe: Ein Stahlkörper wird auf das Seilende gepresst, und die Qualität dieser Pressung entscheidet über die Effizienz der gesamten Baugruppe.
Eine Zwinge mit unbekannter Legierung und Härte ist der häufigste versteckte Fehler bei einer kostengünstigen Augenschlinge, da die Passform korrekt aussieht, aber keinen zuverlässigen Halt bietet.
Wie eine Ösenschlinge hergestellt wird: Von der Rolle bis zur Prüflast
Bei den meisten dringenden Fehlern handelt es sich um Prozessfehler, nicht um Gerätefehler. Die nachstehende Reihenfolge zeigt, wie eine gut organisierte Schlingenwerkstatt mit hülsengesicherten Ösenschlingen umgeht, und jeder Schritt dient dem Schutz des Abschlusses.
- Ausrollen und auf Länge schneiden. Eine Aufrollmaschine hält das Seil gerade und ungedreht, während es gemessen und geschnitten wird, sodass keine Restdrehung in der Baugruppe gespeichert wird. Seile, die mit einer Drehung an der Presse ankommen, bleiben oft in der Klemme hängen.
- Das Seilende verjüngen und anglühen. Durch das Glühen wird der Draht entspannt, Restspannungen werden abgebaut und überschüssiges Schmiermittel am Ende verbrennt, während durch das Verjüngen die Litzen verdichtet werden, sodass das Ende sauber in die Zwinge eindringt und vollständig sitzt. Je nach Betrieb erfolgt dies mit einer speziellen Glühmaschine, einer Glüh- und Konusmaschine, einer Schneid- und Konusmaschine oder einer Fixier- und Konusmaschine, da allein das Schneiden ein aufgespreiztes Ende hinterlässt, das nie richtig sitzt.
- Führen Sie das Seil in die Klemmhülse ein und positionieren Sie es in der Matrize. Das Seil muss vollständig am Endanschlag anliegen. Wenn es zu kurz kommt, hält die Klemme weniger Seil, als die Konstruktion vorsieht, und der Mangel ist von außen nicht sichtbar.
- Drücken Sie in einem kontinuierlichen Hub bis zur vollen Kraft. Teilhübe, erneutes Pressen und Stoppen mitten im Hub führen zu einem ungleichmäßigen Metallfluss. Das Matrizenprofil muss zur Zwinge passen und die Presse muss in der Lage sein, ihre Nennkraft über den gesamten Hub und nicht nur am oberen Ende des Zyklus aufrechtzuerhalten.
- Messen Sie die Ferrule nach dem Pressen. Aderendhülsenlänge und Schlüsselmaße sind der praktische Werkstatt-Check. Eine Ferrule, die sich außerhalb des erwarteten Fensters verformt hat, wurde entweder zu niedrig oder zu stark gedrückt, und beide Bedingungen sind Gründe, die Baugruppe abzulehnen.
- Führen Sie eine Probebelastung der fertigen Schlinge durch. Es wird eine Prüflast in der von der geltenden Norm geforderten Höhe angewendet, die bei Drahtseilschlingen typischerweise das Doppelte der Arbeitslastgrenze beträgt, obwohl die geltende Norm und Anwendung immer bestätigt werden sollten.
- Markieren und markieren. Arbeitslastgrenze, Schlingentyp, Länge, Herstelleridentifikation und Herstellungsdatum stehen auf einem haltbaren Etikett, das an der Baugruppe angebracht ist.
Die volle Kraft, die über den gesamten Hub gehalten wird, ist es, die eine Aderendhülse von einem Fitting in einen Abschluss verwandelt, und keine noch so große visuelle Inspektion kann dies ersetzen.
Vergleich der Terminierungseffizienz: Wo eine Ösenschlinge an Festigkeit verliert
Die angegebenen Effizienzwerte für verschiedene Ösenanschlüsse sind nicht identisch, und die Lücke erklärt, warum sich zwei Schlingen aus demselben Seil bei derselben Last sehr unterschiedlich verhalten können. Die folgende Tabelle vergleicht typische Werte, die häufig für die wichtigsten Abschlussmethoden genannt werden.
Das Muster ist in allen veröffentlichten Rigging-Referenzen konsistent: Endverbindungen, die ihren Halt nach und nach entwickeln, wie z. B. eine gegossene Hülse oder ein flämisches Auge mit geteilten Litzen, neigen dazu, die volle Festigkeit des Seils selbst zu erreichen, während Endverbindungen, die von der mechanischen Kompression einer Armatur abhängen, die Belastung auf einen kürzeren Abschnitt des Seils konzentrieren. Diese Konzentration ist der Grund dafür, dass eine gepresste Aluminiumzwinge normalerweise als Abschluss mit etwas geringerer Effizienz als eine Buchse behandelt wird, selbst wenn sie korrekt hergestellt ist.
Es folgen zwei praktische Schlussfolgerungen. Zunächst wird der auf eine Schlinge angewendete Konstruktionsfaktor anhand der Seilbruchkraft berechnet und dann an die Endwirkung angepasst. Aus diesem Grund sollte eine mit Drahtseilklemmen hergestellte Ösenschlinge niemals als gleichwertig mit einer gepressten Schlinge derselben Seilgröße betrachtet werden. Zweitens handelt es sich bei den oben genannten Zahlen eher um typische Werte als um Garantien, und die maßgebliche Norm, die Ferrulengeometrie, der Zustand der Matrize und die Kompetenz des Bedieners beeinflussen das Ergebnis. Eine gut geführte Werkstatt, die ihre Pressung anhand von Stichproben überprüft, kann in der Regel durchweg bessere Ergebnisse vorweisen als eine schlecht kontrollierte Werkstatt, die nominell die gleichen Komponenten verwendet.
Die Effizienz der Endbefestigung stellt die eigentliche Obergrenze für eine Ösenschlinge dar, sodass die Aufrüstung des Seils bei gleichzeitiger Beibehaltung einer schwachen Endmethode fast nichts bringt.
C-Rahmen oder Korbrahmen: Auswahl der Presse hinter der Schlinge
Wenn Sie Ösenschlingen bauen, anstatt sie zu kaufen, bestimmt der Rahmenstil Ihrer Presse, welche Baugruppen Sie pressen können, wie schnell Sie sie laden können und wie viel Durchbiegung Sie bei hoher Tonnage sehen. Beide Stile erfüllen die gleiche Aufgabe, eignen sich jedoch für unterschiedliche Arbeitsbedingungen.
C-Rahmenpressen
Eine C-Rahmen-Presse verfügt über einen offenen Hals, der von drei Seiten zugänglich ist, was das Laden einer langen fertigen Baugruppe erleichtert und den Bediener von einer umschließenden Struktur fernhält. Maschinen dieser Klasse, wie zum Beispiel die kleineren hydraulischen Drahtseilpressen, werden normalerweise für kleinere Seile und für Arbeiten verwendet, bei denen die Baugruppe nicht frei gedreht werden kann.
Korbrahmenpressen
Ein Korbrahmen oder geschlossener Rahmen umgibt die Presszone. Die geschlossene Geometrie ist viel steifer, sodass die Durchbiegung unter Last reduziert wird und die Matrize während des gesamten Hubs ausgerichtet bleibt. Das ist am wichtigsten, wenn die Tonnage steigt, denn ein Rahmen, der sich biegt, liefert nicht die gleiche Kompression an der Matrize, die das Manometer anzeigt. Größere Maschinen, einschließlich spezieller Schlingenpressen, verwenden genau aus diesem Grund diese Konstruktion.
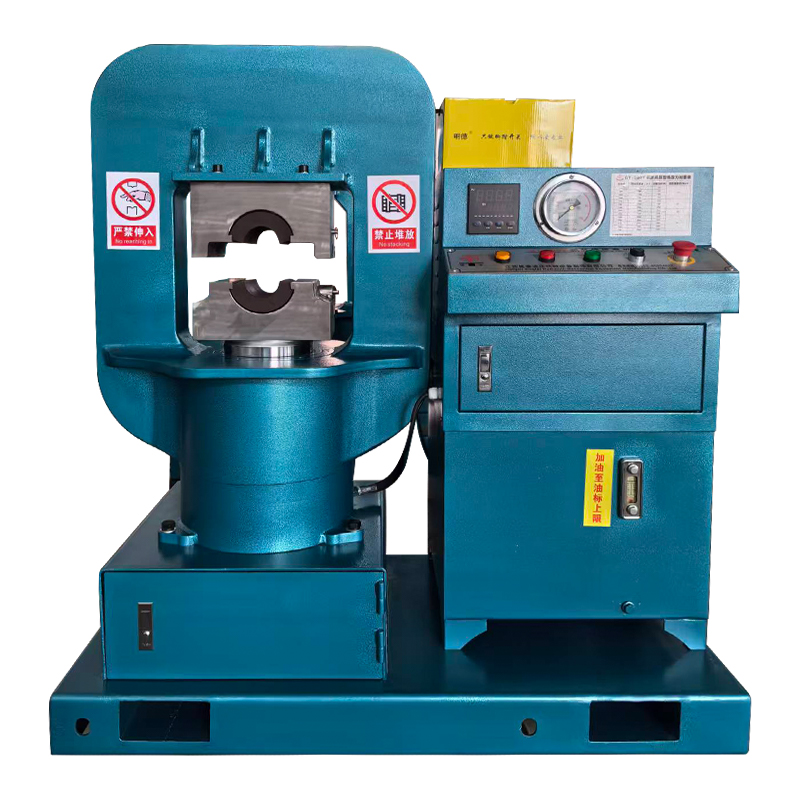 GT-300 Pressmaschine für Drahtseilschlingen (Korbrahmen) Die Drahtseilpressmaschine GT-300 dient zum Pressen kleiner Drahtseile von 6 mm bis 30 mm. Produkt anzeigen →
| Faktor | C-Rahmenpresse | Korbrahmenpresse |
|---|---|---|
| Rahmensteifigkeit | Die untere, offene Struktur lässt sich stärker biegen | Höhere, geschlossene Struktur verhindert Durchbiegung |
| Typisches Tonnageband | Kleine bis mittlere Seilgrößen | Mittlere bis große Seilgrößen und schwere Beschläge |
| Ladezugriff | Drei Seiten offen, lange Baugruppen einfach zu positionieren | Beladung durch die Rahmenöffnung, besser für wiederholte Kurzarbeiten |
| Am besten geeignet für | Misch-, Kleinserien- und Reparaturarbeiten | Herstellung von Produktionsschlingen und Aderendhülsen mit hoher Tonnage |
| Werkzeugausrichtung unter Last | Erfordert sorgfältige Wartung | Stabiler durch den Hub |
Die Hydraulikversorgung ist ebenso wichtig wie die Rahmengeometrie. Ein Doppelpumpensystem sorgt für eine schnelle Annäherung an die Niederdruckstufe und schaltet dann für die eigentliche Kompression auf die Hochdruckstufe um, wodurch die Zykluszeiten angemessen bleiben, ohne dass die Endkraft darunter leidet. Wenn die Hochdruckstufe ihren Nennwert nicht über den gesamten Hub halten kann, ist die Hülse in der Mitte nicht ausreichend geformt, obwohl der Hub abgeschlossen ist.
Durch die Durchbiegung des Rahmens wird eine Tonnagebewertung zu einer optimistischen Zahl, sodass Pressen mit geschlossenem Rahmen die sicherere Wahl sind, wenn die Aderendhülsengrößen und Seildurchmesser zunehmen.
Was Sie überprüfen sollten, bevor Sie Augenschlingen kaufen oder selbst herstellen
Als Käufer kaufen Sie einen dokumentierten Prozess und nicht ein Stück Seil mit einer Schlaufe am Ende. Als Hersteller oder Großhändler verkaufen Sie dasselbe, und Käufer, die dies verstehen, werden Beweise verlangen. Eine kurze Verifizierungsliste beseitigt den größten Teil der Unsicherheit.
Für Käufer fertiger Tragetücher
- Der Standard, nach dem die Schlinge gefertigt ist, wird auf dem Etikett oder Zertifikat angegeben und nicht im Gespräch.
- Arbeitslastgrenze, Schlingenlänge und Auslegungsfaktor für die Seilbruchkraft.
- Die Spezifikation der Ferrule, einschließlich Legierungstyp und Härtebereich, nicht nur die Außenabmessungen.
- Prüflastaufzeichnungen, wenn die Norm oder die Anwendung dies erfordert.
- Rückverfolgbarkeit über die Verknüpfung der Aderendhülsen-Charge, der Seil-Charge und des Pressprotokolls.
Für Geschäfte, die Schlingen selbst herstellen
- Eine Presse, deren Nenntonnage tatsächlich die größte Aderendhülse abdeckt, die Sie schließen möchten, mit Spielraum statt am Limit.
- Ein passender Matrizensatz für jede von Ihnen verwendete Ferrulenfamilie, der in gutem Zustand gehalten und bei Verschleiß ersetzt wird.
- Eine Tonnage- oder Druckanzeige, die der Bediener im Moment des Hubs ablesen kann.
- Ein Verjüngungs- oder Glühschritt, nicht nur ein Schnitt, damit die Seilenden vollständig in der Zwinge sitzen.
- Eine schriftliche Annahmefrist für die Ferrulenabmessungen nach dem Pressen und eine Ablehnungsregel bei Überschreitung.
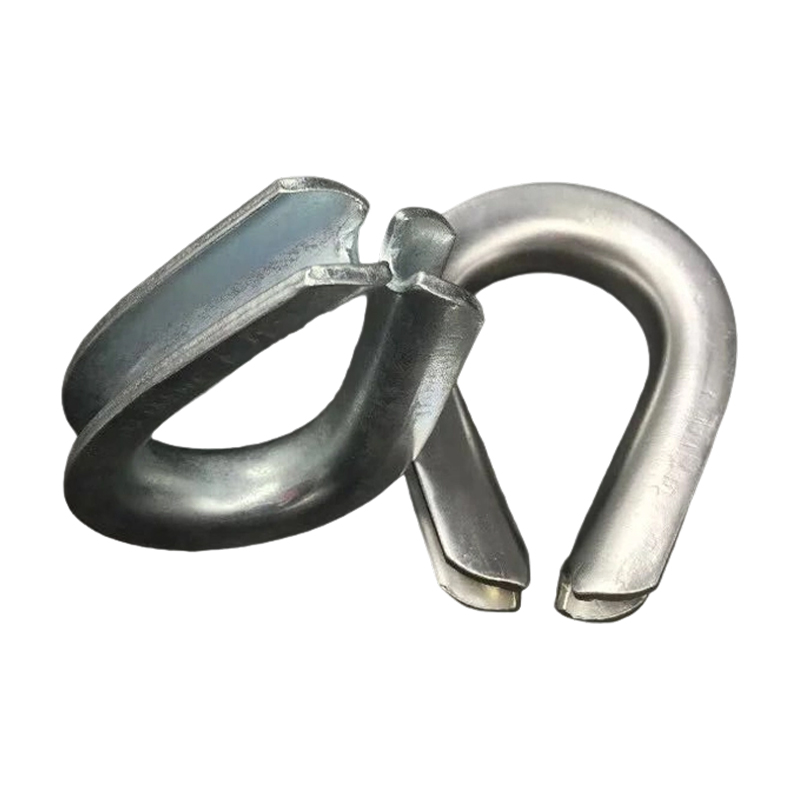 Drahtseilkauschen Drahtseilkauschen sind kleine, langlebige Beschläge, die die Ösen (Schlaufen) von Drahtseilen verstärken und so Verschleiß, Knicken und vorzeitiges Versagen an der Verbindungsstelle verhindern. Produkt anzeigen →
Fingerhüte deserve a place on both lists. A sling rated with a thimble and then used without one is being loaded in a way its rating never anticipated, and the rope inside the eye will see a much tighter radius than the design intended. Matching thimble size to rope diameter is a small detail with a large effect on service life.
Wenn ein einziger Hersteller sowohl die Presse als auch die Ferrulen liefert, werden Tonnage, Matrizenprofil und Ferrulengeometrie gemeinsam entwickelt und nicht aus unabhängigen Katalogen zusammengestellt. Diese Kombination beseitigt eine ganze Kategorie von Diskrepanzen und ist oft der praktische Grund, warum sich eine Produktionslinie auf einen Lieferanten statt auf drei verlässt.
Wenn die Zwingenlegierung, die Matrize und die Presskraft nie als ein System spezifiziert wurden, hat die Schlinge keine vertretbare Bewertung, egal wie gut das Seil ist.
Inspektion, Toleranzen und die wichtigen Fehlermodi
Bei der Inspektion der Augenschlinge geht es hauptsächlich darum, den Abschluss zu lesen. Der Verschleiß des Seils ist leicht zu erkennen und leicht zu messen, während Probleme mit den Zwingen subtil sind und schnell Fortschritte machen, sobald sie begonnen haben. In der folgenden Tabelle sind die Prüfungen aufgeführt, die tatsächlich einen Ausfall vorhersagen.
| Inspektionspunkt | Worauf Sie achten sollten | Außer Betrieb nehmen, wenn |
|---|---|---|
| Hülsenkörper | Risse, tiefe Riefenbildung, Korrosionsnarben, ungleichmäßige Verformung | Jeder Riss oder jede Verformung außerhalb des aufgezeichneten Annahmefensters |
| Seil an der Zwingenmündung | Gebrochene Drähte, konzentriert am Eintrittspunkt, Knicke, Einschnürungen | Die Anzahl der gebrochenen Drähte überschreitet den in der geltenden Norm festgelegten Grenzwert |
| Auge und Fingerhut | Der Fingerhut fehlt, ist abgenutzt oder dreht sich frei in einem verformten Auge | Fingerhut abgenutzt, rissig oder nicht vorhanden |
| Seilkörper | Korrosion, Abflachung, Vogelkäfig, Hitzeschäden, Verfärbung | Starke Korrosion, Verformung oder hitzebeeinflusster Abschnitt |
| Etikettieren und Markieren | Fehlende, unleserliche oder nicht übereinstimmende Arbeitslastgrenze | Die Identifizierung kann nicht bestätigt werden |
Ein aus der Klemme gezogenes Seil stellt fast nie ein Seilproblem dar. Dies weist auf eine zu geringe Pressung, eine zu große Hülsenbohrung, eine nicht passende Matrize oder ein Seil hin, das vor dem Hub nicht vollständig eingeführt wurde. Risse in der Zwinge deuten auf eine Überpressung, eine verschlissene Matrize oder eine Armatur hin, deren Härte außerhalb der Spezifikation liegt. Ein Vogelkäfig innerhalb oder direkt außerhalb der Zwinge weist normalerweise darauf hin, dass das Seil beim Zusammenbau verdreht wurde oder dass das Ende abgeschnitten und nicht verjüngt wurde.
Korrosion verhält sich in einer Aluminiumhülse anders als im umgebenden Seil. In salzhaltigen oder chemischen Umgebungen kann sich die Armatur von innen verschlechtern, während das Seil noch akzeptabel aussieht. Daher verdienen bei der Arbeit auf See verwendete Baugruppen an der Zwinge mehr Aufmerksamkeit als in der Mitte der Spannweite.
Das Herausrutschen eines Seils aus einer Klemme ist eher ein schwerwiegender Defekt als ein Verschleiß, was bedeutet, dass es eine Überprüfung des Prozesses auslösen sollte und nicht nur die Verschrottung einer Schlinge.
Wartungs- und Werkstattdisziplin
Pressen, mit denen Augenschlingen in einer rauen Umgebung überleben können. Metallpartikel, Schmiermittelnebel und wiederholte Hochkraftzyklen verschleißen Matrizen, Dichtungen und hydraulische Komponenten, und eine Presse, die stillschweigend an Tonnage verloren hat, wird weiterhin Schlingen produzieren, die korrekt aussehen. Tägliche Kontrollen des Werkzeugzustands, des Ölstands und der Druckwerte sind kostengünstig; Eine abgelehnte Charge von Schlingen ist dies nicht.
Zwei Gewohnheiten unterscheiden zuverlässige Geschäfte vom Rest. Das erste ist ein Pressprotokoll: Ferrulencharge, Seilcharge, Matrizennummer, Presseneinstellung, Bediener und Datum. Bei der zweiten Möglichkeit handelt es sich um eine regelmäßige Überprüfung der Druckleistung anhand einer bekannten Referenz, sodass ein abweichendes Messgerät erkannt wird, bevor es den Kunden erreicht. Praktische Anleitung zur Aufbewahrung hydraulische Drahtseilpressen In gebrauchsfähigem Zustand deckt es die meisten Routineaufgaben ab, die in einer Schlingenwerkstatt anfallen.
Auch die Lagerung ist wichtig. Anschlagmittel, die auf feuchtem Beton liegen, Säuredämpfen ausgesetzt sind oder direkter Sonneneinstrahlung ausgesetzt sind, altern schneller, als ihre Arbeitsaufzeichnungen vermuten lassen, und Aluminiumzwingen reagieren besonders empfindlich auf längeren Kontakt mit aggressiven Chemikalien.
Eine Presse, die an Tonnage verloren hat, wird sich nicht melden, so dass die geplante Überprüfung der Kraftabgabe den gesamten Produktionslauf schützt.
FAQ: Ösenschlingen, Ferrulen und Pressenauswahl
Wofür wird eine Augenschlinge verwendet?
Eine Ösenschlinge wird verwendet, um eine Last an einem Haken, Schäkel oder Aufhängeglied zu befestigen. Die Schlaufe an jedem Ende verteilt die Verbindung über einen Radius und gibt dem Rigger einen stabilen Befestigungspunkt, weshalb Ösenschlingen häufig beim Heben, Schleppen, Zurren, Festmachen und bei allgemeinen Rigging-Arbeiten eingesetzt werden.
Wie entsteht die Öse an einer Anschlagseile?
Die gebräuchlichste Herstellungsmethode besteht darin, das Seilende umzudrehen und es mit einer hydraulisch gepressten Aderendhülse aus Aluminium oder Stahl zu verschließen. Geteilte flämische Ösen, handgesteckte Spleiße und gegossene Muffen sind Alternativen, jede mit eigener Effizienz und eigenen Prüfeigenschaften.
Was bestimmt die Arbeitsbelastungsgrenze einer Augenschlinge?
Die Arbeitslastgrenze wird aus der Seilbruchkraft dividiert durch den Konstruktionsfaktor abgeleitet und dann an die Effizienz der Endverbindung angepasst. Da die Endverbindung in der Regel das begrenzende Element ist, können zwei Anschlagmittel aus identischem Seil unterschiedliche Nennlasten tragen.
Was ist der Unterschied zwischen einer Rückholöse und einer Drahtseilöse?
Bei einer Rückholschlinge handelt es sich normalerweise um eine Gurtbandschlinge, deren Stoff zurückgefaltet und genäht wurde, um die Schlaufe zu bilden. Eine Drahtseil-Ösenschlinge verwendet ein Stahlseil und einen mechanischen Abschluss, was sie weitaus widerstandsfähiger gegen Abrieb, Hitze und scharfe Kanten macht, aber schwerer und weniger schonend für fertige Oberflächen.
Braucht eine Augenschlinge einen Fingerhut?
Wenn die Schlinge unter der Annahme bewertet wird, dass eine Kausche angebracht ist, dann ja. Die Kausche behält die Ösenform bei, verteilt den Lagerdruck und schützt das Seil vor dem Schäkel oder Haken, und ihr Fehlen verändert die Belastungsbedingungen innerhalb der Öse.
Welche Presskraft wird zum Pressen einer Aderendhülse benötigt?
Die Tonnage hängt von der Klemmengröße, dem Seildurchmesser und der Seilkonstruktion ab und nicht von einer einzigen Faustregel. Generell gilt, dass kleine Seile im unteren Tonnagebereich gehandhabt werden und größere Anschlagmittel in den Bereich von mehreren Hundert Tonnen bewegen, weshalb die Rahmensteifigkeit ein entscheidender Faktor wird. Der Hersteller der Ferrule und der Presse sollte die Einstellung für jede Kombination bestätigen.
Wie oft sollten Augenschlingen überprüft werden?
Die meisten Arbeitsplatzregelungen erfordern eine dokumentierte regelmäßige Inspektion, üblicherweise in Abständen von sechs Monaten oder weniger, mit häufigeren Kontrollen, wenn Hebegurte unter schwierigen Bedingungen verwendet werden. Alle von einem Zwischenfall oder einer Überlastung betroffenen Hebegurte sollten vor der Wiederinbetriebnahme überprüft und einem Probelauf unterzogen werden.
Kann eine beschädigte Augenschlinge repariert werden?
Aderendhülsen und Anschlüsse sollten nicht vor Ort repariert werden. Eine beschädigte Schlinge wird normalerweise außer Betrieb genommen. Wenn ein Ersatzauge erforderlich ist, sollte es von einer kompetenten Werkstatt mit der richtigen Matrize, Tonnage und Zwingenspezifikation hergestellt werden.
Fast jede Frage zu den Bewertungen von Ösenschlingen lässt sich auf den gleichen Punkt zurückführen: Die Endverbindung und nicht das Seil entscheidet darüber, was die Schlinge sicher tragen kann.
Ösenschlingen stehen am Ende einer langen Lieferkette, und die letzten paar Sekunden dieser Kette, wenn die Zwinge gedrückt wird, entscheiden darüber, ob das Produkt seine Auszeichnung verdient. Eine kontrollierte Zwingenlegierung, eine zum Fitting passende Matrize, eine Presse, die die volle Kraft über den gesamten Hub hält, ein konisches Seilende und eine dokumentierte Prüflast sind keine optionalen Verbesserungen. Sie machen den Unterschied zwischen einer Schlinge, die einen Test besteht, und einer Schlinge, die eine Saison übersteht, aus.
Für Käufer bedeutet das, unbequeme Fragen zu Zertifizierung und Rückverfolgbarkeit zu stellen, anstatt Preislisten zu vergleichen. Für Hersteller und Großhändler, die Schlingen in großen Mengen herstellen, bedeutet dies, dass die Presse, die Matrizen und die Aderendhülsen als ein aufeinander abgestimmtes System behandelt werden müssen, da eine Kette einzeln akzeptabler Komponenten nicht automatisch zu einem akzeptablen Abschluss führt. Xingtai baut seit 1992 hydraulische Drahtseilpressen, Glüh- und Verjüngungsmaschinen, Aufrollmaschinen und passende Aderendhülsen, was der praktische Grund dafür ist, dass die Pressvariablen dieser Baugruppen gemeinsam spezifiziert werden und nicht Stück für Stück zusammengebaut werden.


Wenn Sie eine individuelle Hydraulikausrüstung oder eine technische Beratung benötigen, bitte Kontaktieren Sie gerne das Xingtai Sales and Engineering Team.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Nr. 3 Longgang Road, Gaogang Port Street, Stadt Taizhou, China.
Urheberrecht © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Alle Rechte vorbehalten. Hersteller von kundenspezifischen hydraulischen Maschinen Großhandel für Drahtseil-Verpressungspressen Fabrik

